 FrançaisFrançais

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


Les problèmes de mélange à sec de PVC tels que des grumeaux de poudre, une mauvaise fluidité, un jaunissement, une dispersion inégale des additifs et une densité apparente incohérente peuvent affecter la stabilité de l'extrusion et la qualité du produit fini. Ces problèmes proviennent souvent de températures de mélange incorrectes, d'un refroidissement insuffisant, d'un dosage inexact des ingrédients ou d'une manipulation incohérente des matériaux.
Un mélange sec de PVC correctement préparé doit avoir une composition uniforme, une fluidité appropriée et des propriétés constantes d"un lot à l"autre. Lorsque ces caractéristiques changent, les fabricants peuvent être confrontés à une alimentation instable de l"extrudeuse, à des variations de couleur, à des défauts de surface ou à des interruptions inutiles de la production.
Ce guide couvre sept problèmes courants liés au mélange à sec de PVC, leurs causes possibles, les méthodes de dépannage pratiques et les moyens d"améliorer l"homogénéité du mélange dans la production de tuyaux, profilés, feuilles et panneaux muraux en PVC.
Table des matières
Avant de régler le mélangeur PVC, identifiez le symptôme visible et déterminez si le problème commence pendant le mélange, le refroidissement, le stockage ou l"extrusion.
Le tableau de dépannage suivant constitue un point de départ.
Problème de mixage | Symptômes courants | Causes possibles | Premiers contrôles |
|---|---|---|---|
Morceaux de poudre et agglomération | Particules dures, poudre collante, grilles bouchées | Refroidissement insuffisant, température excessive, ajout de liquide incorrect | Température de décharge de refroidissement, alimentation des ingrédients |
Mauvaise fluidité de la poudre | Pontage de trémie, alimentation incohérente | Humidité, agglomération, répartition inadaptée des additifs | Test de débit, état de la poudre, humidité |
Variation de la densité apparente | Densité de poudre changeante, sortie du chargeur instable | Erreurs de dosage, changements de matières premières, mélange incohérent | Poids du lot, densité apparente, enregistrements de mélange |
Jaunissement et décoloration | Poudre jaune, rose ou foncée | Exposition excessive à la chaleur, déséquilibre des stabilisateurs, contamination | Température de refoulement, dosage du stabilisant, propreté du mélangeur |
Dispersion inégale des additifs | Stries de couleur, propriétés du produit incohérentes | Séquence d"ajout incorrecte, mélange insuffisant | Répartition des ingrédients, état de la lame |
Problèmes liés à l"humidité | Poudre humide, agglomérats, éventuelles bulles d"extrusion | Matières premières humides, condensation, contrôle inadéquat de l"humidité | Stockage des matériaux, humidité des mastics, ventilation |
Incohérence d"un lot à l"autre | Comportement différent en matière d"écoulement, de couleur ou d"extrusion | Variation de dosage, mélange et refroidissement irréguliers | Enregistrements de lots, précision de pesée, tendances de température |
Important : Un défaut constaté sur le produit extrudé ne signifie pas automatiquement que le mélange sec est défectueux. La température de l'extrudeuse, la conception des vis, le temps de séjour du matériau et les conditions d'outillage doivent également être pris en compte.
La préparation du mélange sec de PVC implique généralement deux étapes connectées : un mélange à chaud à grande vitesse et un refroidissement à basse vitesse.
L"objectif est de combiner la résine PVC avec des stabilisants, des lubrifiants, des charges, des pigments, des auxiliaires de fabrication et d"autres additifs nécessaires pour produire un mélange de poudre cohérent pour un traitement ultérieur.
Lors du mélange à chaud, les pales rotatives créent un mouvement du matériau et un chauffage par friction.
Le processus aide à répartir les additifs dans la résine PVC et favorise le comportement d"absorption ou de revêtement de certains ingrédients de la formulation.
Une séquence typique de mélange à chaud comprend :
Chargement de résine PVC et d"ingrédients sélectionnés.
Démarrage du cycle de mélange à grande vitesse.
Ajouter le reste des ingrédients selon la séquence de formulation approuvée.
Surveillance de la température des matériaux et du comportement de mélange.
Déchargement du mélange au point final du processus validé.
La température de décharge correcte dépend de la formulation du PVC, de la conception du mélangeur, des propriétés des ingrédients et des exigences de production.
Atteindre une température cible ne garantit pas à lui seul que chaque additif a été distribué correctement.
Après mélange à chaud, le matériau est transféré vers un mélangeur refroidissant.
L"étape de refroidissement réduit la chaleur résiduelle, permet de limiter l"agglutination lors du stockage et prépare la poudre au transport ou à l"alimentation par extrusion.
Si le mélange reste trop chaud, il peut devenir plus sujet à l"agglomération ou à une manipulation incohérente.
Les performances de refroidissement dépendent de la conception du mélangeur de refroidissement, de la température de l"eau, des conditions de circulation, de la taille du lot et des propriétés des matériaux.
Mélange à chaud | Mélange à froid |
|---|---|
Distribue les ingrédients de la formulation | Élimine l"excès de chaleur |
Favorise une augmentation contrôlée de la température | Réduit le risque d’agglutination lié à la chaleur |
Prend en charge une distribution d’additifs appropriée | Aide à stabiliser les conditions de manipulation de la poudre |
Prépare un mélange de formulation uniforme | Prépare le matériel pour le stockage ou l’alimentation |
Le mélange à sec du PVC n’est pas la même chose que le traitement par fusion du PVC. Le principal comportement de fusion, de fusion et de plastification se produit lors du traitement ultérieur, tel que l'extrusion.

Les grumeaux font partie des problèmes les plus visibles lors du mélange des poudres de PVC.
Ils peuvent apparaître sous forme de petits amas, de particules collantes ou de morceaux durcis plus gros qui restent après le mélange ou le stockage.
Amas de poudre visibles après refroidissement
Matériau collant à la paroi du mélangeur
Agglomérats dans des conteneurs de stockage
Mauvaise décharge des trémies
Grosses particules retenues lors du criblage
Refroidissement insuffisant : La poudre est transférée ou stockée avant qu'une quantité suffisante de chaleur n'ait été évacuée.
Température de mélange excessivement chaude : Une exposition inutile à la chaleur peut favoriser un ramollissement ou un collage indésirable de certains composants de la formulation.
Alimentation incorrecte en additifs liquides : L'ajout d'ingrédients liquides trop rapidement ou de manière inégale peut créer des zones humides localisées.
Accumulation de matériaux à l'intérieur du mélangeur : les dépôts sur la paroi de la cuve ou sur la zone de décharge peuvent se détacher et contaminer les lots ultérieurs.
Exposition à l'humidité : Les matériaux humides peuvent développer des agglomérats pendant la manipulation et le stockage.
Vérifier la température réelle de la poudre à la sortie du mélangeur réfrigérant.
Vérifiez la température et la circulation de l’eau de refroidissement.
Vérifiez le point final du mélange à chaud.
Inspecter l’alimentation et la distribution des additifs liquides.
Nettoyer le matériel accumulé des points d’accès approuvés.
Vérifiez l"état et les dégagements des pales du mélangeur conformément aux instructions d"entretien du fabricant.
Évaluer les conditions de stockage si une prise en masse se produit après le mélange.
Conseil de dépannage : si la poudre s'écoule librement immédiatement après le refroidissement mais développe des grumeaux pendant le stockage, étudiez la température de stockage, la condensation et l'exposition à l'humidité avant de modifier le processus de mélange à chaud.
Une mauvaise fluidité se produit lorsque le mélange sec de PVC ne se déplace pas de manière constante dans les trémies, les systèmes d"alimentation ou les équipements de transport.
Cela peut provoquer une alimentation instable en matériau vers l"extrudeuse.
Pontage de poudre à l"intérieur de la trémie d"alimentation
Déversement irrégulier des conteneurs de stockage
Sortie d"alimentation fluctuante
Matériau collant aux surfaces de transport
Alimentation instable de l"extrudeuse
Un mauvais débit de poudre peut être associé à :
Humidité excessive de la poudre
Agglomération ou prise en masse
Distribution incohérente du lubrifiant ou des additifs liquides
Refroidissement insuffisant
Modifications des caractéristiques des particules de poudre
Géométrie inadaptée de la trémie ou de l"équipement d"alimentation
Vérifiez l'état de la poudre. Déterminez si le matériau contient des grumeaux visibles, de l'humidité ou des particules collantes.
Mesurez la fluidité de manière cohérente. Utilisez un test de débit de poudre approprié et reproductible et comparez les résultats avec un lot de référence approuvé.
Passez en revue le processus de refroidissement. Vérifiez que la poudre est déchargée dans des conditions de manipulation appropriées.
Inspectez l’ajout des ingrédients. Confirmez que les additifs liquides et les lubrifiants sont introduits conformément à la procédure de formulation validée.
Vérifiez l'équipement d'alimentation. Le pontage peut également résulter de la conception de la trémie, des dimensions de la sortie ou de la configuration du chargeur.
Ne présumez pas que l’augmentation de la vitesse du mélangeur résoudra un problème de débit de poudre. Identifiez d’abord si la cause est liée au matériel ou à l’équipement.
La densité apparente décrit la masse de poudre occupant un volume apparent donné.
Il s"agit d"un indicateur de qualité important car les changements de densité apparente peuvent influencer le comportement de stockage, l"alimentation volumétrique et la manutention des matériaux.
La densité apparente diffère selon les lots de production.
Le débit du doseur volumétrique change de manière inattendue.
Le comportement de la poudre varie malgré l’utilisation de la même formulation nominale.
L’alimentation de l’extrudeuse devient moins constante.
La variation de la densité apparente peut résulter de :
Modifications de la qualité de la résine PVC ou du lot du fournisseur
Dosage incorrect des charges ou des additifs
Différentes distributions granulométriques de poudre
Modifications des conditions de mélange
Différences dans la manutention ou le compactage des matériaux
Méthodes d’échantillonnage et de mesure incohérentes
Mesurez la densité apparente en utilisant la même procédure de test pour chaque comparaison.
Vérifiez les poids réels des lots et les enregistrements de formulation.
Comparez les spécifications de la résine PVC et du mastic.
Vérifiez la température de mélange à chaud et la durée du lot.
Inspectez le mélangeur pour déceler toute usure mécanique anormale.
Comparez les résultats avec une référence de production approuvée.
La densité apparente est un indicateur de procédé utile, mais elle ne doit pas être considérée comme une mesure directe ou universelle de l’absorption des additifs.
Par exemple, une augmentation de la teneur en charges peut modifier la densité apparente sans indiquer que le processus de mélange s"est amélioré.
Bonne pratique : Enregistrez la densité apparente ainsi que le poids du lot, le temps de mélange, la température de déchargement et les numéros de lot des matières premières.
Un jaunissement ou des changements de couleur inattendus peuvent indiquer une exposition thermique excessive, des différences de formulation ou une contamination.
Cependant, une décoloration peut également se produire pendant l"extrusion, même lorsque le mélange sec semble normal.
Poudre jaunâtre ou plus foncée après mélange à chaud
Couleur inégale entre les lots
Particules sombres visibles dans le mélange sec
Changements de couleur lors de l"extrusion ultérieure
Exposition thermique excessive : La poudre peut rester à des températures élevées plus longtemps que prévu.
Dosage incorrect du stabilisant : La formulation peut ne pas offrir la stabilité thermique requise.
Accumulation de matériaux : les matériaux résiduels exposés à des cycles de chauffage répétés peuvent se décolorer et pénétrer dans les lots suivants.
Contamination des ingrédients : Les matières indésirables peuvent affecter l’apparence de la poudre.
Variation des matières premières : les changements dans la qualité de la résine, de la charge ou du pigment peuvent affecter la cohérence de la couleur.
Vérifiez la précision de la mesure de la température du mélangeur chaud.
Vérifiez la température de décharge et le temps de séjour.
Confirmer les procédures de pesée et d’ajout du stabilisateur.
Inspectez la chambre de mélange pour détecter toute matière retenue.
Comparez les lots de matières premières.
Testez des échantillons de mélange sec dans des conditions contrôlées.
Comparez la couleur du mélange sec avant extrusion avec le produit fini.
Si une décoloration est déjà présente dans la poudre, étudiez le processus de mélange, la formulation et les matières premières.
Si le mélange sec semble normal mais que le produit extrudé change de couleur, examinez les températures d"extrusion, le temps de séjour, l"état des vis et d"autres variables de traitement.
Cette comparaison permet d’éviter des ajustements inutiles du mixeur.
Une distribution uniforme des additifs est essentielle pour un traitement homogène du PVC et un aspect du produit fini.
Une mauvaise dispersion peut affecter les pigments, les stabilisants, les charges, les lubrifiants et les auxiliaires de fabrication.
Couleur de poudre inégale
Amas de pigments visibles
Comportement de traitement incohérent
Variation de l"apparence du produit fini
Performances différentes entre les lots
Séquence d"ajout d"ingrédients incorrecte
Intensité ou durée de mélange insuffisante
Dosage inexact
Charge excessive du mélangeur
Mauvaise répartition des additifs en petites quantités
Pales de mélange usées ou mal configurées
Passez en revue la séquence de formulation. Confirmez que les ingrédients sont ajoutés dans l’ordre recommandé par la formulation ou le fournisseur d’additifs.
Vérifier l’exactitude du dosage. Les ingrédients en petites quantités nécessitent une attention particulière car les erreurs de pesée peuvent modifier considérablement leur concentration efficace.
Vérifiez le chargement du mélangeur. Opérez dans la plage de lots recommandée par le fabricant de l'équipement.
Inspectez le système de mélange. Évaluez l’état des pales, les vibrations anormales et les changements de comportement de chauffage ou de mélange.
Utilisez un échantillonnage représentatif. Prélevez des échantillons de différentes parties d'un lot, le cas échéant, et évaluez la cohérence à l'aide de méthodes de test appropriées.
Une mauvaise dispersion des ingrédients peut contribuer à certains défauts visibles, mais les yeux de poisson ne sont pas exclusivement causés par des problèmes de mélange.
Les caractéristiques des particules de résine PVC, la contamination et la fusion incomplète lors de l"extrusion peuvent également produire des défauts similaires.
Si des yeux de poisson apparaissent, étudiez à la fois le mélange sec et les conditions de traitement en aval.
L"humidité peut pénétrer dans le processus de mélange du PVC par le biais des matières premières, des charges, des conditions de stockage ou de la condensation.
Certains additifs et charges minérales peuvent être plus sensibles à l’exposition à l’humidité que d’autres.
Poudre humide ou collante
Agglomération de poudre
Alimentation incohérente
Bulles ou vides possibles lors de l"extrusion
Comportement de traitement instable
Stockage inapproprié des matières premières
Humidité dans les charges ou les additifs
Sacs ouverts exposés à des conditions humides
Condensation lors du stockage ou du transfert
Gestion inadéquate de l"humidité
Stockez les matières premières dans un environnement sec et contrôlé.
Gardez l"emballage fermé jusqu"à ce que les matériaux soient nécessaires.
Vérifiez l"état d"humidité des charges et des additifs.
Inspecter les systèmes de transfert et de stockage de matériaux pour déceler toute condensation.
Vérifiez que tout système de ventilation ou de filtration du mélangeur fonctionne comme prévu.
Utilisez des tests d’humidité appropriés lorsque le problème est récurrent.
L"humidité est une cause possible des bulles d"extrusion, mais d"autres causes incluent les ingrédients volatils, l"air emprisonné et les conditions de traitement en aval.
Par conséquent, les défauts des bulles doivent être étudiés tout au long du processus de production.
Une incohérence des lots se produit lorsque la même formulation nominale produit des caractéristiques de poudre ou un comportement d"extrusion différents au fil du temps.
Ceci est particulièrement important dans la production continue de tuyaux, profilés, feuilles et panneaux muraux en PVC.
Densité apparente différente entre les lots
Modifications de la fluidité de la poudre
Couleur incohérente
Variation de la durée du cycle de mélange
Alimentation d"extrusion instable
Erreurs de pesée manuelle
Séquence d"ajout d"ingrédients incohérente
Modifications des lots de matières premières
Points finaux de mélange à chaud variables
Performances de refroidissement incohérentes
Modifications du chargement du mixeur
Problèmes d’usure ou d’entretien des équipements
Standardiser la procédure de formulation. Utilisez les quantités d’ingrédients et les séquences d’ajout documentées.
Vérifiez la précision du pesage. Vérifiez régulièrement les équipements de pesée et étudiez les écarts de dosage récurrents.
Contrôlez le point final du mélange. Utilisez des critères de température et de processus validés plutôt que de vous fier uniquement au temps écoulé.
Surveillez les performances de refroidissement. Enregistrez les conditions de refroidissement, en particulier lorsque la température ambiante ou de l'eau de refroidissement change.
Tenir des registres de lots. Suivez les paramètres de production importants et comparez les lots anormaux avec des lots de référence stables.
Pour les installations de production traitant plusieurs formulations, des systèmes de dosage et de mélange automatisés correctement configurés peuvent améliorer la répétabilité et la traçabilité.
Un dépannage réussi avec un mélange sec de PVC nécessite des informations mesurables sur le processus.
Plutôt que de modifier plusieurs paramètres de la machine à la fois, établissez une base de référence stable et étudiez systématiquement les écarts.
Paramètre | Pourquoi c"est important | Surveillance recommandée |
|---|---|---|
Poids de l"ingrédient | Contrôle la précision de la formulation | Vérifier par rapport à la recette approuvée |
Température de décharge du mélangeur chaud | Indique le point final du traitement thermique | Enregistrez chaque lot |
Temps de mélange à chaud | Aide à identifier les changements de processus | Durée du cycle de suivi |
Température de décharge du mélangeur froid | Indique l"efficacité du refroidissement | Enregistrer et comparer |
Conditions de l"eau de refroidissement | Affecte les performances de refroidissement | Surveiller la température et la circulation |
Densité apparente | Indique la consistance de la manipulation de la poudre | Tester des échantillons représentatifs |
Fluidité de la poudre | Aide à identifier les problèmes d"alimentation | Utiliser des tests de débit répétables |
Lot de matières premières | Prend en charge la traçabilité | Enregistrer le fournisseur et le lot |
État du mélangeur | Affecte la consistance du mélange | Effectuer des inspections programmées |
La température de décharge fournit des informations utiles sur le processus de mélange et aide les opérateurs à comparer les cycles de production.
Cependant, une température de décharge universelle ne doit pas être appliquée à chaque formulation de PVC.
Le PVC rigide, le PVC flexible, les formulations chargées et différents systèmes de stabilisation peuvent nécessiter des conditions de traitement différentes.
La plage de fonctionnement appropriée doit être établie au moyen d’essais de formulation et de recommandations du fournisseur d’équipement.
Un refroidissement insuffisant peut affecter la manipulation de la poudre et la stabilité du stockage.
Les performances de refroidissement peuvent également devenir un goulot d"étranglement de la production si le mélangeur chaud doit attendre que le mélangeur refroidissant soit disponible.
Surveillez les temps de cycle de mélange et de refroidissement pour identifier les changements dans les performances du système.
La densité apparente et la fluidité décrivent différentes caractéristiques de la poudre.
Un lot peut avoir une densité apparente acceptable tout en présentant un écoulement médiocre en raison de l"humidité, de l"agglomération ou des interactions entre particules.
L’enregistrement des deux valeurs fournit une image plus complète que le fait de se fier uniquement à l’une ou l’autre mesure.
Les mélangeurs chauds et froids remplissent des fonctions différentes, mais tous deux influencent la qualité finale du mélange sec.
Article | Mélangeur chaud en PVC | Mélangeur à froid en PVC |
|---|---|---|
Fonction principale | Mélange des ingrédients et chauffage contrôlé | Refroidissement et conditionnement des matériaux |
Contrôle du processus principal | Intensité du mélange, température, ajout des ingrédients | Performances de refroidissement et conditions de décharge |
Problèmes typiques | Surchauffe, mélange irrégulier, accumulation de matière | Refroidissement insuffisant, agglomération, temps de cycle prolongé |
Principaux points d"inspection | Lames, capteurs de température, propreté de la chambre | Eau de refroidissement, agitation, capteurs de température |
Effet sur le mélange sec | Distribution des ingrédients et historique thermique | Comportement de stockage et d"alimentation |
Les problèmes de mélangeur chaud peuvent inclure un chauffage irrégulier, un temps de séjour excessif, une distribution incorrecte des ingrédients et une accumulation de matériaux.
Ces problèmes peuvent contribuer à des changements de couleur, à une agglomération ou à une incohérence de formulation.
Les problèmes du mélangeur froid peuvent inclure un refroidissement insuffisant, un transfert de chaleur réduit et des conditions de décharge instables.
Un système de refroidissement fonctionnant en dessous de ses performances requises peut limiter le débit global de la ligne de mélange.
Les deux machines doivent être évaluées comme un seul processus coordonné plutôt que comme des équipements indépendants.
Une inspection régulière de l’équipement peut aider à identifier les conditions mécaniques qui contribuent à un mélange incohérent.
Utilisez la liste de contrôle suivante comme référence de maintenance préventive.
Article d"inspection | Que vérifier | Impact possible |
|---|---|---|
Lames de mélange | Usure, dégâts, jeux anormaux | Mélange inégal ou temps de cycle modifié |
Chambre de mélange | Accumulation de matériaux et contamination | Grumeaux, particules sombres, contamination par lots |
Capteurs de température | Propreté et précision des mesures | Décisions de décharge incorrectes |
Mécanisme de décharge | Fuite, blocage, bon fonctionnement | Rétention de matière ou transfert incohérent |
Circuit de refroidissement | Alimentation en eau, débit, température | Refroidissement insuffisant |
Joints et roulements | Bruit anormal, fuite, vibration | Fiabilité des équipements |
Équipement de dosage | Précision de pesée et cohérence de l’alimentation | Variation de lot |
Système de collecte de poussière | État du filtre et ventilation | Manutention des matériaux et contrôle de la poussière |
Inspectez l’accumulation de matière visible.
Examinez les changements anormaux de température ou de temps de cycle.
Vérifiez le comportement de décharge de poudre.
Vérifiez les enregistrements de dosage.
Surveillez les bruits ou vibrations anormaux.
Inspectez l’état de la lame de mélange.
Vérifiez l’étalonnage du capteur de température.
Vérifiez le circuit de refroidissement.
Examiner le fonctionnement du système de décharge.
Inspectez les joints, les roulements et les composants mécaniques conformément au manuel de l"équipement.
Les réparations mécaniques, le remplacement des lames, les réglages électriques et les travaux à l"intérieur de la chambre de mélange doivent être effectués uniquement après une isolation appropriée et par un personnel qualifié suivant les procédures du fabricant.
Tous les problèmes de mélange sec ne nécessitent pas un nouveau mélangeur.
De nombreux problèmes peuvent être résolus grâce au contrôle de la formulation, à la maintenance, à la surveillance des processus ou à une meilleure manipulation des matériaux.
Cependant, l"évaluation de l"équipement peut être appropriée lorsque la capacité de mélange ou le contrôle du processus existant ne répond plus aux exigences de production.
Incohérence fréquente des lots
Des variations répétées subsistent après vérification de la formulation, des matières premières et des procédures opérationnelles.
Capacité de refroidissement insuffisante
Les cycles de refroidissement limitent régulièrement le rendement du système de mélange complet.
Précision de dosage limitée
La manipulation manuelle ou un équipement de dosage inadapté rend difficile l’ajout reproductible d’ingrédients.
Des exigences de production croissantes
Le système de mélange existant ne peut pas supporter de manière cohérente la consommation de matériaux des lignes d"extrusion en aval.
Surveillance limitée des processus
L"équipement ne dispose pas des fonctions de mesure ou de contrôle requises par le processus de production.
Avant de prendre une décision concernant l"équipement, comparez la capacité réelle des lots, les temps de cycle, les exigences de formulation et la demande de matériaux en aval.
ANDA Machinery fournit des équipements de mélange pour la préparation de poudre de PVC et les applications associées de transformation du plastique.
Pour l’extrusion de tuyaux, profilés, feuilles et panneaux en PVC, une préparation stable de mélange sec contribue à assurer une alimentation en matériau et des performances de production constantes.
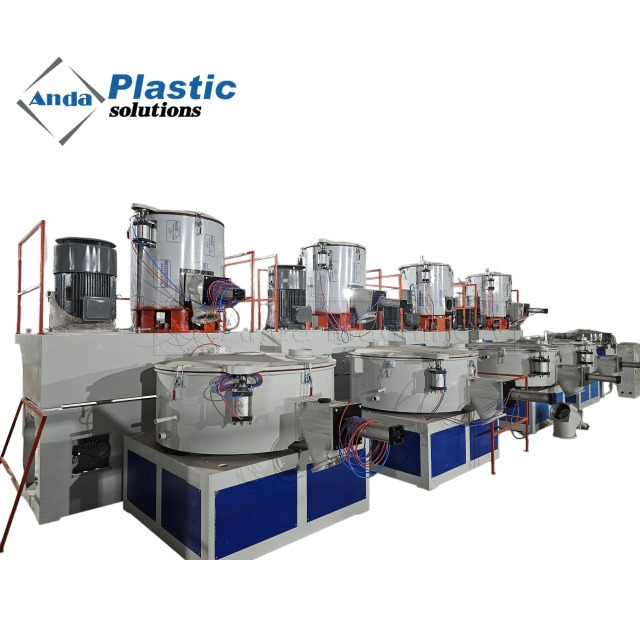
L' unité de mélange plastique haute-basse vitesse SRL-Z 500/1000 pour poudre de PVC combine un mélangeur chaud à grande vitesse avec un mélangeur de refroidissement à basse vitesse.
La configuration répertoriée comprend :
Paramètre | Spécification |
|---|---|
Modèle | SRL-Z500/1000 |
Capacité du mélangeur à chaud | 500 litres |
Capacité du mélangeur à froid | 1000L |
Application principale | Résine PVC, poudres plastiques, charges et additifs |
Fonction de processus | Mélange à chaud suivi d"un refroidissement |
Production Applicable | Fabrication de tuyaux, profilés, feuilles et panneaux en PVC |
Le poids réel du lot et le rendement de production dépendent de la densité apparente de la formulation, des conditions de fonctionnement et de la capacité de travail approuvée de l"équipement.
Un système de mélange chaud et froid approprié doit prendre en charge :
Mélange d"ingrédients contrôlé
Surveillance stable de la température des matériaux
Refroidissement efficace
Transfert de matière cohérent
Fonctionnement fiable sur des lots répétés
Pour les projets nécessitant un équipement d"alimentation ou de dosage supplémentaire, le flux de travail complet de préparation des matériaux doit être évalué ensemble.
Lorsque vous discutez d’équipement de mélange de PVC avec ANDA Machinery, fournissez les détails suivants :
Type de produit PVC : tuyau, profilé, feuille, panneau mural ou autre application
Formulation PVC rigide ou souple
Principales matières premières et teneur en charges
Poids du lot requis ou consommation horaire de matière
Équipement de mélange existant
Capacité cible de la ligne d’extrusion
Problèmes actuels de mélange ou de refroidissement
Utilitaires d"usine disponibles et espace d"installation
Ces informations permettent de déterminer une configuration d"équipement et un arrangement de production appropriés.
Le mélange sec de PVC peut former des grumeaux en raison d"un refroidissement insuffisant, d"une exposition thermique excessive, de l"humidité, d"une alimentation incorrecte en additif liquide ou d"une accumulation de matériau à l"intérieur du mélangeur.
Si des grumeaux se forment uniquement pendant le stockage, examinez les conditions de stockage et la condensation ainsi que le processus de mélange.
Une mauvaise fluidité peut résulter de l"humidité, de l"agglomération, d"une distribution d"additifs inappropriée, des caractéristiques des particules ou d"un refroidissement inadéquat.
La géométrie de la trémie et la configuration du chargeur peuvent également affecter le déchargement de la poudre.
La densité apparente peut changer en raison de variations des matières premières, d"un dosage incorrect des ingrédients, de conditions de mélange différentes ou de méthodes de mesure incohérentes.
Comparez les échantillons en utilisant la même procédure de test avant d’ajuster les paramètres de l’équipement.
Le jaunissement peut être associé à une exposition thermique excessive, à un déséquilibre des stabilisateurs, à une contamination ou à des modifications des matières premières.
Si la poudre semble normale mais que le produit extrudé devient jaune, étudiez les conditions de traitement en aval.
Améliorez la distribution des additifs en vérifiant le dosage des ingrédients, en utilisant la séquence d"ajout correcte, en maintenant une charge appropriée du mélangeur et en vérifiant l"état des pales de mélange.
La procédure appropriée dépend de la formulation et des recommandations du fournisseur d"additifs.
Le mélange à chaud combine les ingrédients de la formulation sous agitation mécanique contrôlée et augmentation de la température.
Le mélange à froid élimine l"excès de chaleur et prépare le mélange sec pour une manipulation, un stockage ou une alimentation par extrusion ultérieure.
Oui. L"humidité peut contribuer à la formation de gaz et à des défauts lors de l"extrusion.
Cependant, les bulles peuvent également résulter d"autres matériaux volatils, de l"air emprisonné ou des conditions de traitement d"extrusion.
Commencez par le lot de matières premières, les poids de la formulation, la séquence d"ajout des ingrédients, la température de mélange à chaud, les conditions de refroidissement et la propreté du mélangeur.
Comparez ces valeurs avec les enregistrements d"un lot de production stable.
La fréquence des inspections dépend des heures de fonctionnement, de l"abrasivité de la formulation, de la conception de l"équipement et des recommandations du fabricant.
Des changements dans le temps de mélange, les vibrations ou la répartition du matériau peuvent indiquer qu"une inspection supplémentaire est nécessaire.
Non. Un mélangeur à grande vitesse fait partie du processus de préparation des matériaux.
La qualité constante du mélange sec dépend également de l’état des matières premières, de la précision du dosage, du refroidissement, du stockage, du transport et du traitement en aval.
Les problèmes de mélange à sec de PVC apparaissent souvent sous la forme de grumeaux de poudre, d"une mauvaise fluidité, d"une variation de densité apparente, d"une décoloration, d"une dispersion inégale des additifs, de défauts liés à l"humidité ou d"une qualité de lot incohérente.
L"approche de dépannage la plus efficace consiste à identifier le symptôme, à vérifier l"état du matériau, à examiner les enregistrements de formulation et de processus, puis à inspecter l"équipement de mélange ou de refroidissement concerné.
Un dosage constant, un mélange à chaud contrôlé, un refroidissement efficace et un entretien régulier des équipements aident les fabricants à améliorer la répétabilité de la préparation des mélanges secs de PVC.
Pour la production de tuyaux, profilés, feuilles et panneaux muraux en PVC, un système de mélange chaud et froid correctement configuré peut prendre en charge une préparation stable des matières premières avant l"extrusion.
Besoin d’une solution fiable de mélange de PVC à chaud et à froid ?
ANDA Machinery fournit des équipements de mélange de PVC pour les applications industrielles de préparation de poudres et de production par extrusion.
Contactez ANDA Machinery avec votre formulation, la capacité requise et les défis de mélange actuels pour discuter d"un système de mélange de PVC approprié.


