 FrançaisFrançais

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


L'estampage à chaud et le laminage sont deux méthodes courantes de finition de surface pour les panneaux décoratifs. Le marquage à chaud utilise la chaleur et la pression pour transférer les couches décoratives d'une feuille de support sur un substrat. La stratification colle un film décoratif continu au substrat à l'aide d'un système adhésif compatible.
La principale différence est que le marquage à chaud transfère un revêtement décoratif, tandis que le laminage fixe un film décoratif..
Les deux méthodes sont utilisées pour les panneaux PVC, les panneaux WPC, les panneaux de porte, les panneaux muraux et autres matériaux de construction décoratifs. Cependant, leur adéquation dépend de la finition de surface requise, du matériau du substrat, du processus de production et des attentes en matière de performances à long terme.
Ce guide compare l"estampage à chaud et le laminage en termes de principes de fonctionnement, de durabilité, d"apparence, d"efficacité de production, de coûts et d"équipement requis.
Table des matières

Avant d’examiner chaque processus, le tableau suivant résume les principales différences.
Fonctionnalité | Marquage à chaud | Laminage |
|---|---|---|
Principe de fonctionnement | Transfère les couches décoratives avec chaleur et pression | Colle le film décoratif au substrat |
Matériau principal | Feuille de marquage à chaud | Film PVC, PET, PP ou compatible |
Méthode de collage | Couche de transfert activée par la chaleur | Système de collage adhésif ou pré-enduit |
Film porteur | Supprimé après le transfert | Le film décoratif reste sur le panneau |
Température | Dépend du film et du substrat | Dépend de l"adhésif et du film |
Finition superficielle | Grain de bois, marbre, métallisé, couleurs unies | Films à grain de bois, marbre, mat et texturé |
Épaisseur | Généralement une couche transférée relativement mince | Conserve l"épaisseur du film appliqué |
Couverture périphérique | Dépend de l"outillage et de la géométrie du profil | Peut envelopper les bords avec un équipement approprié |
Vitesse de production | Dépend des conditions de transfert | Dépend de l"adhésif et des conditions d"application |
Défauts courants | Transfert incomplet, pelage, distorsion du motif | Bulles, rides, délaminage |
Principales applications | Panneaux décoratifs et profils compatibles | Panneaux plats, portes, panneaux de meubles, profilés |
L"essentiel à retenir : le marquage à chaud convient souvent lorsque les fabricants souhaitent une finition transférée décorative sans conserver le film support complet. Le laminage est souvent préféré lorsqu"un film décoratif continu, une finition texturée ou une couverture multi-surfaces est requis.
Le marquage à chaud, également connu sous le nom de transfert thermique de feuille, applique des couches décoratives sur un panneau en utilisant une chaleur, une pression et un temps de contact contrôlés.
Une feuille de marquage à chaud typique comprend un film support, une couche antiadhésive, une couche décorative et une couche de liaison activée par la chaleur. Certaines formulations contiennent également des revêtements protecteurs.
Pendant le traitement, un rouleau chauffé presse la feuille contre le substrat. Les couches décoratives sont transférées sur le panneau et le film support est séparé.
Un processus typique de marquage à chaud continu comprend cinq étapes.
Étape 1 : Préparation de la surface
Nettoyez le PVC, le WPC ou toute autre surface de panneau compatible. Élimine la poussière, l"huile et les résidus de traitement.
Étape 2 : Alimentation en film décoratif
Installez le rouleau de papier d"aluminium et ajustez son alignement et sa tension.
Étape 3 : Application de chaleur et de pression
Le rouleau chauffant presse le film contre le panneau. La température et la pression activent le mécanisme de transfert.
Étape 4 : Séparation du film porteur
Le film support est retiré selon les exigences de démoulage du film, laissant la couche décorative sur le panneau.
Étape 5 : Refroidissement et inspection
Inspectez l’intégralité du motif, l’adhérence, la brillance et la consistance de la surface.
Transfère les motifs décoratifs sans conserver l’intégralité du film support.
Prend en charge diverses finitions à grain de bois, effet marbre et métalliques.
Peut être intégré dans des systèmes de production continue compatibles.
Évite une étape distincte d’application d’adhésif liquide lors de l’utilisation de feuilles de transfert appropriées.
Peut être appliqué sur des surfaces planes et profilées sélectionnées avec un outillage approprié.
Le marquage à chaud nécessite un contrôle minutieux de la température, de la pression, de la vitesse et de la compatibilité des feuilles.
Un transfert incomplet peut se produire si le rouleau n"entre pas en contact uniformément avec le substrat.
Les substrats sensibles à la chaleur peuvent se déformer lorsque les conditions de traitement ne sont pas adaptées.
La durabilité de la finition transférée dépend également de la structure du revêtement et de l"application prévue.
Le laminage applique un film décoratif continu sur un panneau à l"aide d"un système de liaison compatible.
Contrairement au marquage à chaud, le film décoratif reste sur la surface finie.
Les matériaux courants des films décoratifs comprennent le PVC, le PET et le PP. Le film sélectionné peut fournir des finitions en grain de bois, en marbre, de couleur unie, mates ou texturées.
Étape 1 : Préparation du substrat
Nettoyez le panneau et vérifiez la compatibilité des surfaces.
Étape 2 : Préparation du film
Chargez le film décoratif et ajustez l"alignement et la tension.
Étape 3 : Application de l"adhésif
Appliquez l"adhésif spécifié sur le film ou le substrat, à moins qu"un système de film préenduit compatible ne soit utilisé.
Étape 4 : Collage du film
Des rouleaux presseurs fixent le film décoratif à la surface du panneau.
Étape 5 : Stabilisation et inspection
Laissez le lien se développer selon les besoins. Inspectez l’adhérence, les bulles, les rides et l’apparence de la surface.
Stratification à la colle froide
Utilise un système adhésif approprié appliqué sans les exigences de température élevée de certains procédés thermofusibles.
Stratification à la colle chaude
Utilise la chaleur pour traiter et appliquer des adhésifs thermofusibles compatibles.
Stratification PUR
Utilise un adhésif thermofusible polyuréthane réactif. La liaison se développe par refroidissement et durcissement chimique ultérieur lié à l"humidité.
Le temps nécessaire pour atteindre la force d’adhésion finale dépend de la formulation de l’adhésif, des conditions d’application et du substrat.
Prend en charge une couverture continue du film décoratif.
Offre un large choix de matériaux et de textures de films.
Peut couvrir plusieurs faces de panneaux avec un équipement d"emballage approprié.
Permet aux fabricants de sélectionner des films présentant des caractéristiques de performance de surface spécifiques.
Convient aux panneaux plats et aux profils de forme sélectionnés.
Le laminage nécessite une gestion minutieuse de la tension du film, de la préparation de la surface, de l"application de l"adhésif et des conditions de collage.
Un traitement inapproprié peut provoquer des bulles, des rides, des défauts d"adhésif ou un délaminage.
Certains systèmes adhésifs nécessitent également un temps supplémentaire avant que le produit fini n"atteigne sa force d"adhérence finale spécifiée.
La durabilité est l’un des facteurs les plus importants lorsqu’on compare les méthodes de finition des panneaux décoratifs.
Cependant, aucun des deux processus n’offre automatiquement une meilleure durabilité dans chaque application.
Le marquage à chaud transfère des couches décoratives relativement fines. La résistance aux rayures dépend du revêtement protecteur, de la dureté du substrat et de la formulation du film.
La stratification conserve un film continu qui peut offrir une protection physique supplémentaire.
Cependant, l’épaisseur du film ne détermine pas à elle seule la résistance aux rayures. La formulation du matériau, le revêtement de surface et la qualité de la liaison affectent également les performances.
Le marquage à chaud repose sur la compatibilité de la couche de transfert et du substrat.
Le laminage dépend du système adhésif, de la préparation de la surface et de la compatibilité du film.
Les deux processus peuvent subir un pelage lorsque les matériaux ou les conditions d’application ne sont pas adaptés.
La résistance à l’humidité, aux produits de nettoyage et aux produits chimiques dépend principalement du matériau décoratif choisi et de la structure de la surface finie.
Les fabricants doivent évaluer les échantillons finis par rapport aux exigences de service prévues plutôt que de supposer qu"un processus fonctionne toujours mieux.
La stabilité de la couleur, la rétention du brillant et la résistance à l’usure dépendent de la formulation du film décoratif ou du film.
Pour les produits exposés au soleil ou à un nettoyage fréquent, sélectionnez des matériaux présentant des caractéristiques de performance appropriées.
Les deux procédés prennent en charge un large éventail d’effets décoratifs, mais leurs capacités diffèrent.

L"estampage à chaud peut transférer des motifs imprimés en grain de bois sur des surfaces de panneaux compatibles.
La stratification peut appliquer des films à grain de bois, y compris des constructions sélectionnées en relief ou texturées.
Pour les fabricants recherchant des textures de bois tactiles, un film de stratification texturé approprié peut être avantageux.
Les deux méthodes permettent de produire des surfaces décoratives effet marbre et effet pierre.
Le processus préféré dépend du motif requis, de la finition de surface, du substrat et du traitement en aval.
Par exemple, une ligne de production de feuilles de marbre UV pour panneaux de marbre en PVC peut intégrer un traitement de surface décoratif et un revêtement UV ultérieur dans le cadre du processus de finition.
Les feuilles de marquage à chaud sont disponibles dans certaines finitions métalliques et réfléchissantes.
Les films de stratification peuvent également fournir un aspect brillant, un effet métallique et d"autres aspects décoratifs.
Le résultat final dépend du choix des matériaux et de la qualité du traitement.
Laminage propose une large gamme de films décoratifs aux finitions mates et texturées.
Le marquage à chaud peut également produire des surfaces mates ou à motifs lorsque des feuilles de transfert compatibles sont disponibles.
La méthode de finition préférée dépend des exigences du support et du produit fini.
Substrat ou application | Marquage à chaud | Laminage |
|---|---|---|
Panneaux de porte en PVC | Convient aux films compatibles | Convient aux films et adhésifs compatibles |
Panneaux décoratifs WPC | Convient après une préparation de surface appropriée | Convient avec un système de collage compatible |
Panneaux de porte en MDF | Convient avec une préparation ou un apprêt approprié | Couramment utilisé pour l"application de films décoratifs |
Feuilles de marbre en PVC | Convient à certaines finitions décoratives | Convient aux finitions de films décoratifs |
Panneaux muraux cannelés en PVC | Dépend de la géométrie du contact | L"emballage du profil peut convenir |
Planches de meubles | Convient à certains effets décoratifs | Convient pour l"application de films sur toute la surface |
Profilés d"angle décoratifs | Nécessite un outillage spécifique au profil | Un équipement d"emballage approprié peut couvrir plusieurs faces |
Les panneaux en PVC peuvent être sensibles à une exposition thermique excessive.
La température de marquage à chaud et le temps de contact doivent être compatibles avec le support.
Pour le laminage, les fabricants doivent vérifier la compatibilité des adhésifs, la préparation de la surface et les conditions de liaison.
Les formulations WPC varient en termes de teneur en polymère, de charges et de propriétés de surface.
Les deux processus peuvent nécessiter des ajustements pour obtenir une adhérence et une qualité de surface appropriées.
Les panneaux MDF sont largement utilisés dans les meubles décoratifs et les portes.
La préparation de la surface, la compatibilité des apprêts, la teneur en humidité et la stabilité dimensionnelle doivent être prises en compte avant de sélectionner une méthode de finition.
L"efficacité de la production dépend de la configuration de l"équipement, des spécifications des matériaux, des dimensions du produit et des conditions de fonctionnement.
Les équipements de marquage à chaud nécessitent généralement des systèmes de chauffage, d’alimentation en feuille, d’application de pression et de séparation des supports.
L"équipement de laminage peut nécessiter une alimentation en film, une application d"adhésif, un chauffage, des rouleaux presseurs et des systèmes de manutention associés.
L"investissement réel varie en fonction de la largeur de travail, du niveau d"automatisation et de la configuration de l"équipement.
Le marquage à chaud consomme une feuille de transfert décorative.
Le pelliculage consomme du film décoratif et, le cas échéant, de la colle.
Les comparaisons de coûts doivent prendre en compte la consommation de matériaux par panneau fini, les taux de déchets et les conditions d"achat.
Le marquage à chaud nécessite de l"énergie pour le chauffage et le fonctionnement mécanique.
La consommation d"énergie du laminage dépend du système adhésif sélectionné, des besoins en chauffage et de la configuration de l"équipement.
Aucune des deux méthodes ne peut être considérée comme consommant moins d’énergie sans comparer les conditions de production réelles.
L"équipement de marquage à chaud nécessite l"entretien des systèmes de chauffage, des rouleaux et des composants de manipulation du film.
L’équipement de laminage peut en outre nécessiter un nettoyage et un entretien du système adhésif.
Facteur de coût ou d’efficacité | Marquage à chaud | Laminage |
|---|---|---|
Consommable principal | Feuille de transfert | Film décoratif et adhésif |
Besoins en chauffage | Système de transfert chauffé | Dépend de l"adhésif et du film |
Gestion des adhésifs | Généralement intégré dans la construction du foil | Système de collage séparé ou pré-appliqué |
Passage | Ajustement du film et du processus | Ajustement du film, de l"adhésif et du rouleau |
Entretien | Chauffage et manipulation du film | Manipulation des films et équipements potentiellement adhésifs |
Collage final | Dépend du système de transfert | Dépend du système adhésif |
Principaux facteurs de coûts | Feuille, énergie, déchets, main d"œuvre | Film, adhésif, énergie, déchets, main d"œuvre |
Pour une comparaison significative des coûts, les fabricants doivent calculer le coût total par panneau fini acceptable plutôt que de comparer uniquement les prix d"achat des machines.
Les défauts de finition de surface peuvent réduire l’apparence du produit et augmenter le gaspillage de matériaux.
Les problèmes les plus courants diffèrent entre les deux processus.
Défaut | Cause possible | Solution recommandée |
|---|---|---|
Transfert incomplet | Chaleur ou pression insuffisante | Vérifier la température et le contact des rouleaux |
Pelage de feuille | Mauvaise adhérence ou contamination | Améliorer la préparation des surfaces |
Distorsion du motif | Chaleur ou tension excessive | Ajuster les conditions de fonctionnement |
Transfert inégal | Désalignement des rouleaux | Inspecter la géométrie et la pression des rouleaux |
Déformation du panneau | Exposition thermique excessive | Réduire les apports de chaleur inappropriés |
Défaut | Cause possible | Solution recommandée |
|---|---|---|
Bulles d"air | Air emprisonné ou liaison inégale | Améliorer la préparation et la pression des surfaces |
Rides du film | Tension ou alignement incorrect | Ajuster l"alimentation du film |
Délaminage | Incompatibilité adhésive ou collage insuffisant | Vérifier le système adhésif |
Extraction de l"adhésif | Adhésif ou pression excessive | Ajuster les conditions d"application |
Levage des bords | Mauvais contact d"emballage | Vérifier la pression des bords et la compatibilité des matériaux |
Les fabricants doivent inspecter la propreté du substrat, la compatibilité des matériaux, l"alignement des rouleaux et les conditions de fonctionnement avant d"apporter des modifications majeures au processus.
Exécutez des essais de production contrôlés et ajustez une variable à la fois.
Des enregistrements de qualité cohérents aident à identifier les défauts récurrents et à maintenir des conditions de production stables.
ANDA Machinery fournit des équipements de finition de surface pour le PVC, le WPC et d"autres matériaux décoratifs compatibles.
Différentes configurations d"équipement sont disponibles pour les panneaux plats, les panneaux de porte et les profilés décoratifs.
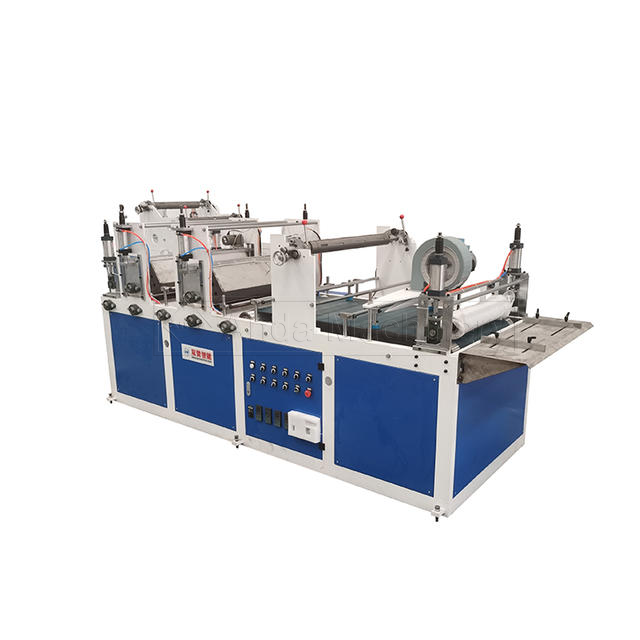
La machine d'estampage à chaud de panneaux de porte en PVC d'ANDA est conçue pour les applications de transfert décoratif sur des panneaux de porte et des matériaux de panneaux compatibles.
L"équipement prend en charge l"application de chaleur et de pression pour transférer des motifs décoratifs sur des surfaces préparées.
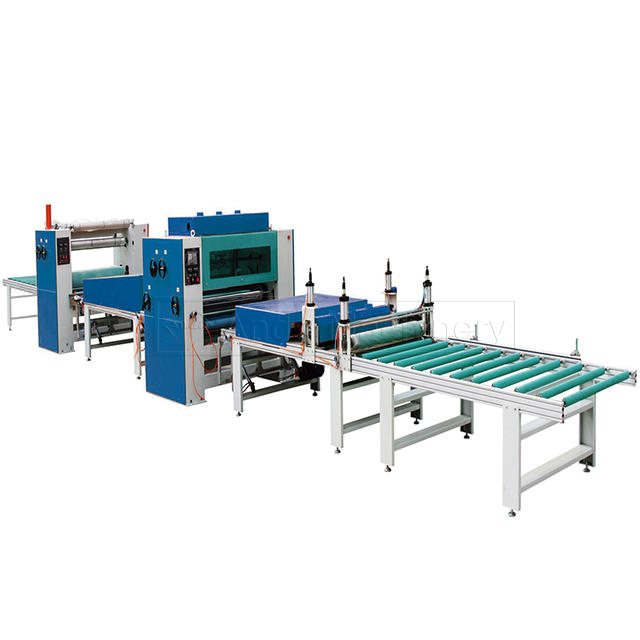
Pour les applications de laminage de films, ANDA propose une machine de plastification plate PUR pour panneaux de mousse PVC.
L"équipement est destiné aux applications compatibles de collage de panneaux décoratifs et de films utilisant des systèmes adhésifs PUR.
Les fabricants peuvent explorer la catégorie des machines de finition de surface d'ANDA pour obtenir des équipements supplémentaires de finition de panneaux décoratifs et de profilés.
Le choix de l"équipement approprié dépend des dimensions du substrat, du matériau de finition, de l"apparence de surface requise et de la capacité de production.
Le marquage à chaud transfère les couches décoratives d’une feuille de support en utilisant la chaleur et la pression. La stratification colle un film décoratif continu au substrat à l"aide d"un système de liaison compatible.
Pas nécessairement. Le marquage à chaud convient à certaines finitions décoratives transférées, tandis que le laminage peut être préféré pour une couverture continue par film ou des surfaces texturées. La meilleure option dépend des exigences du produit.
La durabilité dépend de la construction de la feuille ou du film, du substrat, du système de liaison et des conditions de service. Aucun des deux processus n’est universellement plus durable.
Oui. Les panneaux en PVC compatibles peuvent être décorés à l’aide de films et d’équipements de marquage à chaud appropriés. Les conditions de mise en œuvre doivent rester dans les limites thermiques du support.
Le laminage PUR peut convenir aux panneaux WPC compatibles lorsque la préparation de la surface, la formulation de l"adhésif et les conditions d"application sont appropriées.
Les films de marquage à chaud contiennent généralement une couche de liaison activée par la chaleur, de sorte qu"une étape distincte d"application d"adhésif liquide est souvent inutile.
Les causes courantes incluent des surfaces contaminées, des systèmes adhésifs incompatibles, une pression inadéquate et un développement de liaison insuffisant.
La réponse dépend du coût de l’équipement, des consommables, de la main d’œuvre, de l’énergie, du volume de production, de la maintenance et du rendement du produit fini.
Oui. Les équipements d"estampage à chaud et de laminage compatibles peuvent être intégrés aux systèmes de production de panneaux ou de profilés, en fonction de l"état du substrat, de la vitesse de production et de la disposition de l"équipement.
L’estampage à chaud et le laminage sont deux méthodes efficaces pour la finition de surface des panneaux décoratifs, mais ils utilisent des mécanismes de liaison et des constructions de matériaux différents.
Le marquage à chaud transfère les couches décoratives en utilisant la chaleur et la pression. La stratification colle un film décoratif continu au panneau.
Pour le PVC, le WPC, le MDF et d"autres matériaux décoratifs compatibles, le processus préféré dépend de l"apparence de la surface, des exigences de durabilité, de la compatibilité des matériaux, de l"efficacité de la production et des coûts d"exploitation.
Vous recherchez un équipement d’estampage à chaud ou de laminage ?
ANDA Machinery fournit des équipements de finition de surfaces décoratives pour la fabrication de panneaux et de profilés.
Contactez ANDA Machinery pour discuter de vos matériaux de substrat, de vos exigences en matière de finition décorative, des dimensions des panneaux et de votre capacité de production.


