 FrançaisFrançais

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


La décoration des profilés d'angle en PVC utilise l'estampage à chaud ou le laminage d'un film pour appliquer des finitions à grain de bois, à effet marbre, métalliques et autres finitions décoratives sur les profilés d'angle en PVC extrudés. Les deux méthodes peuvent être intégrées dans des lignes d'extrusion compatibles, mais elles diffèrent par le transfert de matériau, la couverture de surface, la configuration de l'équipement et les exigences de production.
Le marquage à chaud en ligne transfère les couches décoratives d'une feuille de support par chaleur et pression, tandis que le laminage en ligne lie un film décoratif au profilé PVC à l'aide d'un système adhésif approprié.
Pour les fabricants produisant des cornières, des protections d"angle et des profilés décoratifs en PVC, comprendre ces différences permet d"améliorer l"apparence de la surface, la couverture des bords, l"adhérence et la cohérence de la production.
Table des matières
La décoration des profilés d"angle en PVC est un processus de finition de surface utilisé pour améliorer l"apparence des produits d"angle en plastique extrudé.
Les profilés d"angle décoratifs sont couramment utilisés dans :
Protection d"angle de mur intérieur.
Décoration d"encadrement de porte et de fenêtre.
Finition de panneaux décoratifs pour murs et plafonds.
Applications de meubles et de bords d"armoires.
Projets de rénovation intérieure de bâtiments.
Les profilés d"angle en PVC contiennent souvent des faces étroites, des arêtes vives ou des sections angulaires qui nécessitent un contrôle minutieux lors de la décoration.
Contrairement aux panneaux décoratifs plats, les profilés d"angle peuvent nécessiter des rouleaux spécialement configurés pour garantir que la feuille ou le film entre en contact avec toutes les surfaces prévues.
Les deux principales méthodes industrielles sont le marquage à chaud en ligne et le laminage en ligne.
Bien que les deux procédés produisent des surfaces décoratives, leurs principes de fonctionnement sont différents.

Comparaison | Marquage à chaud en ligne | Plastification en ligne |
|---|---|---|
Principe de fonctionnement | Transfère les couches décoratives en utilisant la chaleur et la pression | Colle un film décoratif continu |
Matériel décoratif | Feuille de marquage à chaud | Film décoratif PVC, PET ou compatible |
Système adhésif | Généralement incorporé dans la feuille de transfert | Système adhésif séparé ou pré-appliqué |
Matériau de support | Supprimé après le transfert | Le film décoratif reste visible |
Équipement | Rouleau d"estampage chauffant et système d"alimentation en feuille | Alimentation du film, application de la colle, rouleaux d"emballage |
Couverture du profil | Dépend de la forme du rouleau et de la zone de contact | Peut envelopper plusieurs surfaces avec un outillage approprié |
Etat de surface | Principalement déterminé par revêtement transféré | Peut inclure des films texturés |
Principaux contrôles du processus | Température, pression, vitesse, tension | Adhésif, préparation de surface, alignement des rouleaux, tension |
Défauts courants | Transfert incomplet, décollement du film, pontage | Froissement, bouillonnement, délaminage |
Intégration de production | Convient aux systèmes en ligne compatibles | Convient aux configurations d"emballage en ligne ou hors ligne |
Aucun des deux processus n’est universellement meilleur.
Le marquage à chaud peut être avantageux pour certains motifs décoratifs et des géométries de contact relativement simples. La stratification peut être plus appropriée lorsqu"une couverture continue de film ou des finitions texturées sont requises.
Le marquage à chaud en ligne transfère une couche décorative d"une feuille de support sur le profilé en PVC à l"aide d"un rouleau chauffant et d"une pression contrôlée.
Le processus repose sur l’interaction entre la chimie du film, la température de contact, la pression et la vitesse de production.
Le composé PVC passe par le système d’extrusion et la matrice de formage.
Après calibrage et refroidissement approprié, le profilé doit conserver des dimensions et une qualité de surface constantes.
Avant la décoration, vérifiez la présence de poussière, de résidus de traitement, de rayures et d"irrégularités dimensionnelles.
Installez le rouleau de papier décoratif et guidez-le dans la zone de tamponnage.
Ajustez l’alignement et la tension pour maintenir un mouvement stable du film.
L"orientation de la feuille doit correspondre aux exigences de la machine et du fournisseur de matériaux.
Un rouleau de marquage chauffé presse le film contre le profilé d"angle en PVC.
La chaleur active le mécanisme de transfert, permettant à la couche décorative de se lier au substrat.
La forme du rouleau, la pression et la durée de contact doivent être compatibles avec la géométrie du profil d"angle.
Après le transfert de la couche décorative, le film support est retiré selon les exigences de démoulage du film.
Le motif décoratif reste sur la surface du PVC.
Inspectez la surface décorée pour déceler un transfert incomplet, un décollement de la feuille, une distorsion du motif et des bords découverts.
Le profilé peut ensuite passer par les étapes appropriées de refroidissement, de découpe ou de manipulation en aval.
Pour des informations techniques supplémentaires, la référence sur l'estampage à chaud de HTWK Leipzig explique les rôles de la température, de la pression, du temps de contact et du démoulage de la couche porteuse.
Le laminage en ligne, également appelé emballage de profilés PVC, applique un film décoratif continu sur le profilé extrudé.
Contrairement au marquage à chaud, le film décoratif lui-même reste généralement fixé au produit fini.
Nettoyer le profilé pour éliminer la poussière, l"huile et les résidus de traitement.
Selon le matériau et le système adhésif, un traitement de surface supplémentaire ou l"application d"un primaire peuvent être nécessaires.
Installez le rouleau de film sélectionné et ajustez sa position et sa tension.
Un alignement précis est particulièrement important lorsque le film doit couvrir plusieurs faces d"un profilé d"angle incliné.
L"adhésif peut être appliqué sur le film ou le substrat, en fonction de l"équipement et du système de matériaux.
Les systèmes compatibles peuvent inclure des adhésifs thermofusibles réactifs en polyuréthane et d"autres formulations conçues pour l"emballage de profilés.
La température de l’adhésif, le poids d’application, le temps ouvert et les exigences de durcissement doivent suivre les spécifications du fournisseur.
Une série de rouleaux d"emballage guide le film décoratif sur le profilé.
Les rouleaux appliquent une pression séquentiellement sur les surfaces requises.
Pour les profils angulaires, la disposition des rouleaux doit assurer un contact suffisant aux coins et aux bords.
Après l"emballage, le liant doit atteindre une résistance de manipulation suffisante avant les opérations en aval.
Certains systèmes adhésifs nécessitent un temps supplémentaire pour développer la pleine force d’adhérence finale.
Inspectez le profil fini pour déceler les plis, les bulles, les bords exposés, l"écrasement de l"adhésif et le délaminage.
La température, la pression, la vitesse et la tension du matériau influencent directement la qualité des profilés d"angle en PVC décorés.
Le marquage à chaud nécessite une température suffisante pour activer le mécanisme de transfert de feuille.
Cependant, un chauffage excessif peut déformer le substrat en PVC ou endommager le film.
Pour le laminage, les exigences de température dépendent du film adhésif et décoratif.
Il n’existe pas de température universelle adaptée à tous les profilés d’angle en PVC.
Les fabricants doivent vérifier la fenêtre de processus recommandée auprès du fournisseur de film ou d’adhésif et effectuer des essais de production.
Un contact uniforme des rouleaux est essentiel pour les deux processus.
Une pression insuffisante peut entraîner un transfert incomplet ou une faible liaison.
Une pression excessive peut déformer le profilé ou endommager la couche décorative.
Pour les profilés d"angle, la forme du rouleau est particulièrement importante car l"outil doit suivre la géométrie du profilé.
L"étape de décoration doit fonctionner à une vitesse compatible avec le procédé d"extrusion en amont.
Une vitesse excessive peut réduire le temps de contact ou interférer avec l"application de l"adhésif.
Une faible vitesse peut exposer les profilés en PVC sensibles à la chaleur à une énergie thermique excessive.
La synchronisation stable de la vitesse aide à maintenir une qualité décorative constante.
Une tension incorrecte de la bande peut provoquer :
Des rides.
Distorsion du motif.
Étirement du film.
Mouvement latéral.
Rupture du film porteur.
Le système d"alimentation doit maintenir un alignement stable sans appliquer de tension inutile.
Le profilé extrudé doit avoir une surface suffisamment propre et homogène.
La poussière, l"huile, les variations dimensionnelles et une préparation de surface inadéquate peuvent interférer avec le transfert décoratif ou le collage.
La décoration des profilés d"angle en PVC présente des défis uniques car le matériau décoratif doit épouser des surfaces étroites, inclinées ou irrégulières.
Défaut | Principales causes | Solutions recommandées |
|---|---|---|
Marquage à chaud incomplet | Température, pression ou contact insuffisants | Vérifier l"état des rouleaux et la compatibilité du film |
Pontage des bords | Géométrie incorrecte des rouleaux, contact insuffisant | Ajuster ou remplacer les rouleaux spécifiques au profil |
Pelage de feuille | Contamination, film incompatible, transfert inadéquat | Améliorer le nettoyage et vérifier les conditions de traitement |
Froissement du film | Tension inégale, désalignement des rouleaux | Ajuster les rouleaux d"alimentation et d"emballage du film |
Bulles d"air | Air emprisonné, contamination, application inégale de l"adhésif | Améliorer la préparation et le collage des surfaces |
Délaminage de stratification | Adhésif incompatible, collage insuffisant | Vérifier la compatibilité et le durcissement des matériaux |
Distorsion du motif | Chaleur excessive ou tension du film | Ajustez la température, la vitesse et la tension |
Déformation du profil | Sollicitation thermique ou mécanique excessive | Réduire la chaleur ou la pression inappropriée |
Extraction de l"adhésif | Application ou pression excessive de l"adhésif | Ajuster le poids du revêtement et les conditions d"emballage |
Un transfert incomplet sur les bords peut se produire lorsque le rouleau d"estampage ne suit pas avec précision la géométrie du profil.
La feuille peut entrer en contact avec les surfaces planes sans parvenir à se transférer sur des bords étroits ou des sections inclinées.
Inspectez la forme du rouleau d’estampage, l’alignement, la répartition de la pression et les dimensions du profil.
Un rouleau spécialement conçu pour la géométrie du profil d"angle peut améliorer la cohérence du contact.
Des plis du film peuvent se développer en raison d"une tension excessive, d"un alignement incorrect de la bande ou de rouleaux d"emballage mal positionnés.
Le problème peut devenir plus visible lorsque le film se plie autour d’angles vifs.
Vérifiez que les rouleaux d"emballage guident le film progressivement sans l"étirer ni le plier excessivement.
Le décollement peut résulter d’une mauvaise préparation du substrat, d’une chimie adhésive inappropriée, de conditions de liaison insuffisantes ou d’une manipulation prématurée.
Pour les systèmes adhésifs réactifs, la force d’adhésion finale peut continuer à se développer après l’application initiale.
Les fabricants doivent évaluer l’adhérence une fois que l’adhésif a atteint son état de durcissement spécifié.
Évitez d"exposer le profilé à une chaleur excessive ou à une pression mécanique excessive.
Vérifier que le profilé extrudé présente une stabilité dimensionnelle suffisante avant l"étape de décoration.
Ajustez le processus en fonction de la formulation du PVC, de sa géométrie et de ses caractéristiques thermiques.
L’estampage à chaud et le laminage prennent en charge une variété de finitions décoratives.
Les résultats disponibles dépendent de la feuille ou du film sélectionné et de sa compatibilité avec le profil.
Les finitions décoratives en grain de bois sont couramment utilisées pour coordonner les profilés d"angle avec les portes, les panneaux muraux, les meubles et autres matériaux décoratifs intérieurs.
Les motifs possibles incluent le chêne, le noyer, le teck et d’autres motifs à effet bois.
Les motifs en marbre et en pierre conviennent aux coins muraux décoratifs et aux systèmes de finition intérieure compatibles.
Ces finitions peuvent aider à coordonner visuellement les accessoires d’angle avec les panneaux muraux effet marbre.
Les films de couleur unie offrent des apparences décoratives uniformes.
Des feuilles métalliques de marquage à chaud peuvent être utilisées lorsque des effets décoratifs réfléchissants sont requis.
Le laminage peut fournir des films décoratifs avec des surfaces texturées.
La texture finale et les performances dépendent de la construction du film et des conditions d"emballage.
L"équipement de décoration en ligne doit fonctionner en collaboration avec la ligne d"extrusion plutôt que de fonctionner comme un processus isolé.
Les considérations importantes incluent la géométrie du profil, la vitesse de production, la température du substrat, l"espace disponible en usine et les exigences du produit fini.
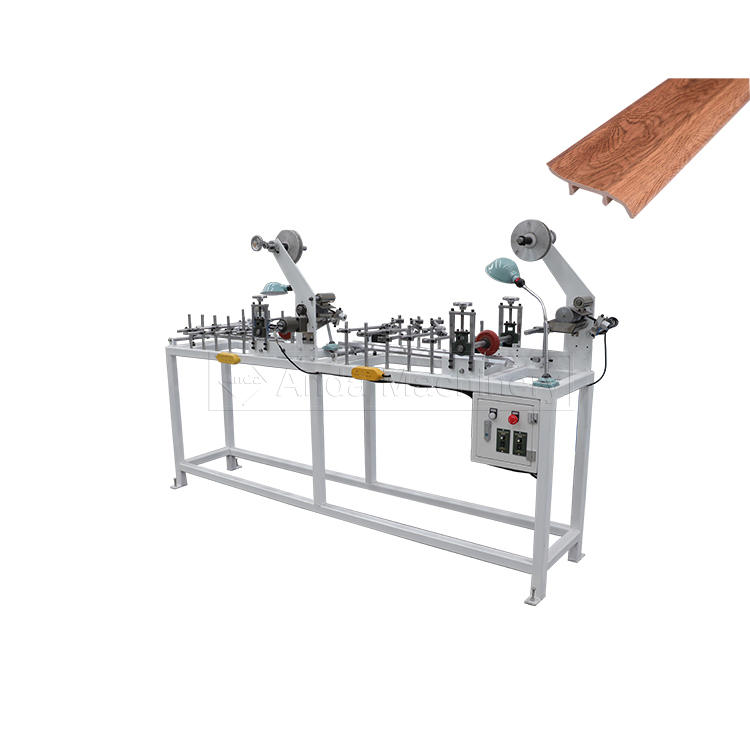
Une appropriée ligne de production d'angles en PVC fournit l'équipement d'extrusion et de formage en amont pour les profilés d'angle compatibles.
Une qualité d’extrusion constante permet de maintenir des dimensions de profil précises avant la finition décorative.
Le profilé d"angle doit être suffisamment stable avant d"entrer dans la phase de décoration.
Une chaleur résiduelle excessive ou une instabilité dimensionnelle peuvent affecter le marquage à chaud ou le collage du film.
Les dispositions de refroidissement doivent être coordonnées avec le processus de décoration.
ANDA propose des équipements d'estampage à chaud et de laminage en ligne pour les clips d'angle pour les applications de finition de profilés d'angle compatibles.
La configuration de l"équipement doit être évaluée en fonction du processus de finition requis, de la géométrie du profil, du matériau décoratif et de la capacité de production.
Après décoration, les profilés peuvent nécessiter une stabilisation supplémentaire avant d"être découpés, empilés ou emballés.
L"équipement en aval doit maintenir un mouvement constant du matériau et protéger la surface décorative finie.
L"inspection de la qualité doit couvrir la préparation du substrat, la stabilité du processus, l"aspect décoratif et les performances du produit fini.
Étape d"inspection | Contrôle de qualité |
|---|---|
Avant la décoration | Dimensions du profil, propreté, état de surface |
Marquage à chaud | Alignement des feuilles, température des rouleaux, uniformité du contact |
Laminage | Application d"adhésif, tension du film, contact enveloppant |
Après la décoration | Couverture de surface, rides, bulles, aspect des bords |
Profil fini | Adhérence, stabilité dimensionnelle, cohérence visuelle |
Les profilés d"angle peuvent avoir des surfaces difficiles à décorer uniformément.
Vérifiez si le matériau décoratif atteint les bords requis sans espaces ni déformations.
Effectuer des tests d"adhérence appropriés en fonction de la structure du revêtement ou du film et de l"application prévue.
Les méthodes de test doivent être convenues avec le fournisseur de matériaux et adaptées au produit fini.
Conservez des enregistrements de production pour les paramètres importants, les lots de matériaux et les résultats d"inspection.
Ces enregistrements prennent en charge le dépannage et la répétabilité des processus.
ANDA Machinery fournit des équipements d"extrusion de PVC et des solutions de finition de surface associées pour les produits décoratifs en plastique.
Pour les projets de profilés d"angle en PVC, la configuration de l"équipement peut être évaluée en fonction de :
Dimensions du composé PVC et du profil.
Couverture décorative requise.
Processus de marquage à chaud ou de laminage.
Spécifications du film ou du film décoratif.
Vitesse cible d’extrusion et de décoration.
Espace de production disponible.
Opérations en aval requises.
Les fabricants développant d'autres produits décoratifs peuvent également explorer la catégorie des machines de finition de surface d'ANDA pour des applications d'équipement supplémentaires.
Pour les projets de production impliquant des feuilles de PVC décoratives plutôt que des profilés à coins étroits, la ligne de production de stratifiés PVC fournit un autre exemple pertinent de combinaison d'extrusion avec des processus de finition en aval.

Le marquage à chaud en ligne est un processus qui transfère des couches décoratives d"une feuille de support sur un profilé en PVC extrudé en utilisant une chaleur, une pression et un temps de contact contrôlés.
Le marquage à chaud transfère les couches décoratives d"une feuille de support, tandis que le laminage fixe un film décoratif continu au profilé à l"aide d"un système adhésif approprié.
Oui, des équipements en ligne compatibles peuvent être intégrés à la production par extrusion. Cependant, le refroidissement du substrat, la stabilité dimensionnelle, la vitesse de ligne et la compatibilité des matériaux doivent être pris en compte.
Les causes courantes incluent une température de transfert insuffisante, un mauvais nettoyage des surfaces, une chimie de feuille incompatible, un contact inadéquat des rouleaux et des conditions de traitement inappropriées.
Oui, un équipement d"emballage de film approprié peut couvrir des surfaces inclinées, à condition que le film, l"adhésif, la disposition des rouleaux et la géométrie du profil soient compatibles.
Les options courantes incluent le grain du bois, les effets de marbre, les couleurs unies, les finitions métalliques et certains motifs texturés.
Des bulles peuvent résulter d"une contamination du substrat, d"air emprisonné, d"une application inégale de l"adhésif ou d"une pression de contact insuffisante pendant l"emballage.
Pas nécessairement. La vitesse de production réelle dépend de la conception de l"équipement, des matériaux décoratifs, de la géométrie des profilés et des exigences du processus. L"étape de décoration doit fonctionner en cohérence avec la ligne d"extrusion.
La décoration des profilés d"angle en PVC peut être réalisée par estampage à chaud ou laminage en ligne, en fonction de la finition décorative, de la géométrie du substrat et des exigences de production.
L"estampage à chaud transfère les couches décoratives à l"aide de chaleur et de pression, tandis que le laminage colle un film décoratif continu au profilé.
Les deux méthodes nécessitent un contrôle minutieux de la compatibilité des matériaux, de la température, de la pression de contact, de la vitesse de production et de la qualité de la surface.
Pour les fabricants qui planifient une nouvelle ligne de profilés d"angle en PVC ou mettent à niveau un système de production existant, l"intégration d"un équipement de décoration approprié peut améliorer l"uniformité de la surface et prendre en charge une gamme plus large de produits décoratifs.
Vous recherchez un équipement de décoration de profilés d"angle en PVC ?
ANDA Machinery fournit des solutions d"extrusion de profilés en PVC et d"équipements de décoration compatibles.
Contactez ANDA Machinery pour discuter des dimensions de votre profil d"angle, des finitions décoratives, de la capacité cible et des exigences de la ligne de production.


