 FrançaisFrançais

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


Le processus de transfert thermique des panneaux de porte utilise une chaleur, une pression et un temps de contact contrôlés pour transférer les motifs décoratifs d'un film support sur du PVC, du WPC et d'autres surfaces de panneaux de porte compatibles. Il est largement utilisé pour produire des finitions à grain de bois, à effet marbre et autres finitions décoratives sans impression de surface conventionnelle.
Un transfert de chaleur réussi dépend de quatre facteurs essentiels : la température, la pression, la vitesse de production et la compatibilité des feuilles décoratives . Des réglages incorrects peuvent provoquer un pelage, des rides, des bulles, un transfert de motif incomplet et une déformation de la surface.
Ce guide explique comment fonctionne le processus, comment contrôler les principaux paramètres et comment les fabricants peuvent améliorer la qualité des panneaux de porte décoratifs à l"aide d"un équipement d"estampage à chaud approprié.
Table des matières
Le transfert thermique des panneaux de porte, également connu sous le nom de marquage à chaud ou transfert thermique de feuille , est un processus de décoration de surface qui transfère des couches décoratives imprimées d'un film support sur un panneau préparé.
Pendant le processus, un rouleau chauffant presse le film décoratif contre le panneau. La chaleur active les mécanismes de libération et de liaison du film, tandis que la pression établit le contact entre la couche décorative et le substrat.
Une fois les conditions de démoulage appropriées atteintes, le film porteur se sépare, laissant le motif décoratif sur la surface du panneau.
Le processus est couramment appliqué à :
Panneaux de porte en PVC et panneaux de mousse PVC.
Panneaux de porte WPC et profilés décoratifs.
Panneaux MDF et bois d"ingénierie compatibles.
Planches d"armoires en PVC.
Panneaux décoratifs pour murs et meubles.
Contrairement au laminage de film conventionnel, le marquage à chaud transfère généralement les couches fonctionnelles et décoratives sélectionnées à partir d"un support plutôt que de fixer de manière permanente l"ensemble du film support au substrat.
Le processus exact dépend de la construction du film et de la surface du panneau.

Un processus typique de marquage à chaud continu comprend six étapes principales.
Le panneau doit être propre, indéformable et compatible avec le film décoratif.
Éliminez la poussière, l"huile, les particules libres et autres contaminants qui pourraient interférer avec la liaison.
Vérifiez l"épaisseur, la planéité et l"état de la surface du panneau avant de démarrer la machine.
Installez le rouleau de papier décoratif selon le sens d"enroulement du fabricant et les exigences de la machine.
Alignez le film avec la surface du panneau et ajustez la tension de la bande pour éviter les plis ou les mouvements latéraux.
Vérifiez que la couche décorative fait face correctement au support.
Chauffez le rouleau d"estampage à la température de fonctionnement initiale recommandée pour le film et le substrat sélectionnés.
Laissez le système de chauffage se stabiliser avant de commencer la production.
Vérifier l"uniformité de la température sur toute la largeur de travail lorsqu"un équipement de mesure approprié est disponible.
Réglez la pression pour obtenir un contact uniforme sans écraser ni déformer le panneau de porte.
Ajustez la vitesse du convoyeur pour fournir un temps de contact suffisant pour transférer la couche décorative.
La température, la pression et la vitesse doivent être évaluées ensemble plutôt qu"indépendamment.
Lorsque le panneau traverse la zone de contact chauffée, la couche décorative adhère à la surface préparée.
Le film support est séparé selon les conditions de démoulage spécifiées du film.
Certains systèmes de feuilles permettent une séparation à chaud, tandis que d"autres nécessitent un refroidissement avant leur libération.
Laisser le panneau décoré se stabiliser avant de l’empiler ou de le traiter en aval.
Inspecter :
Transfert de motif complet.
Aspect de surface uniforme.
Bonne adhérence.
Rides ou air emprisonné.
Rayures et déformations de surface.
Séparation nette du film support.
Enregistrez les paramètres de processus approuvés pour les futurs lots de production.
La température est l’une des variables les plus importantes lors du marquage à chaud des panneaux de porte.
Une chaleur suffisante est nécessaire pour activer le système de transfert du film, mais une chaleur excessive peut endommager le film décoratif ou déformer les substrats sensibles à la chaleur.
Il n’existe pas de température universelle adaptée à chaque film décoratif et panneau de porte.
La température requise dépend de :
Décollage du film et chimie des adhésifs.
Matériau du substrat et traitement de surface.
Méthode de chauffage au rouleau.
Épaisseur du film porteur.
Temps de contact.
Vitesse de production.
Températures ambiantes et du support.
Certaines applications de marquage à chaud fonctionnent entre 100 et 180 °C environ, mais cette large plage n"est qu"une illustration des variations entre différents matériaux et processus. Il ne doit pas être considéré comme un réglage recommandé pour chaque panneau de porte en PVC ou WPC.
Obtenez toujours la fenêtre de traitement correcte auprès du fournisseur de film et confirmez-la par des essais de production.
Une chaleur insuffisante peut empêcher l’activation complète du système de transfert.
Les résultats possibles incluent :
Transfert de motif incomplet.
Faible adhérence.
Pelage de la couche décorative.
Couleur inégale ou zones de motif manquantes.
Mauvaise libération du film support.
Lorsque ces problèmes surviennent, vérifiez la température réelle du rouleau et le temps de contact avant d"augmenter simplement le point de consigne.
Une chaleur excessive peut provoquer :
Déformation du panneau PVC.
Décoloration de la feuille.
Le brillant de la surface change.
Motifs décoratifs déformés.
Dommages au film porteur.
Débit excessif de colle.
Pour les panneaux sensibles à la chaleur, il peut être préférable d"augmenter le temps de contact ou de modifier d"autres conditions de traitement plutôt que d"augmenter la température au-delà des limites thermiques du substrat.
Les fabricants devraient :
Laissez le rouleau chauffant atteindre un état de fonctionnement stable.
Vérifiez la précision de la mesure de la température.
Surveillez les changements de température du substrat.
Vérifiez s’il y a un chauffage inégal sur toute la largeur du rouleau.
Enregistrez les paramètres approuvés pour chaque combinaison de feuille et de substrat.
Un chauffage stable réduit les variations entre les panneaux individuels et aide à maintenir des finitions décoratives cohérentes.
La pression garantit que le film décoratif entre en contact constant avec le panneau de porte pendant le transfert de chaleur.
La pression correcte permet à la couche transférée de se lier uniformément sans endommager le substrat.
Lorsque la pression des rouleaux est trop faible, le film peut ne pas toucher toute la surface du panneau.
Les défauts typiques comprennent :
Transfert de motif incomplet.
Mauvaise adhérence.
Poches d"air.
Décoration inégale.
Relèvement des bords.
Une pression trop forte peut déformer la planche ou endommager le foil.
Les problèmes possibles incluent :
Marques de compression.
Motifs de surface déformés.
Déformation du panneau.
Perte de brillance de la surface.
Usure prématurée des rouleaux.
Commencez par les conditions recommandées par la machine et le fournisseur de film.
Vérifiez la cohérence de l’épaisseur du panneau, le parallélisme des rouleaux et l’uniformité du contact.
Effectuer un essai avec des panneaux de porte représentatifs, puis ajuster progressivement la pression tout en surveillant l"adhérence et l"apparence de la surface.
Important : La pression du vérin pneumatique n'est pas la même que la pression de contact réelle à l'interface rouleau-panneau. La relation dépend de la géométrie des rouleaux, de la largeur de contact, de la conception de la machine et d'autres facteurs.
La vitesse de production détermine la durée pendant laquelle le film décoratif reste en contact avec le rouleau chauffant.
À une longueur de contact donnée, l’augmentation de la vitesse réduit le temps de contact.
Une vitesse plus élevée peut augmenter le rendement, mais réduit le temps disponible pour le transfert de chaleur.
Si le temps de contact devient insuffisant, les fabricants peuvent rencontrer une faible adhérence ou un transfert de motif incomplet.
Une vitesse inférieure augmente le temps de contact, ce qui peut améliorer le transfert dans certaines applications.
Cependant, une exposition excessive peut surchauffer les supports sensibles ou endommager les couches décoratives.
Les trois paramètres doivent être ajustés dans le cadre d’un processus combiné.
Paramètre | Trop bas | Trop haut |
|---|---|---|
Température | Transfert incomplet, faible adhésion | Dommages au film, déformation du panneau |
Pression | Mauvais contact, modèles incomplets | Marques de compression, dommages au substrat |
Vitesse de production | Exposition excessive à la chaleur | Transfert de chaleur insuffisant |
Tension de la feuille | Rides, suivi instable | Problèmes d’étirement, de déchirure ou de suivi |
Pour une production reproductible, les fabricants doivent établir des paramètres de processus approuvés pour chaque combinaison majeure de matériau de feuille, de substrat et de conception de panneau.
Les films décoratifs sont disponibles dans différents motifs, finitions de surface et constructions de transfert.
Le choix d"un film compatible avec le substrat et la méthode de traitement est essentiel pour obtenir des résultats fiables.
Les motifs à grain de bois reproduisent l’apparence des surfaces en bois sans nécessiter de bois massif.
Les finitions typiques comprennent :
Grain de bois imitation chêne.
Motifs effet noyer.
Finitions style teck.
Textures de bois clair et foncé.
Ces finitions sont couramment utilisées pour les portes intérieures, les panneaux d"armoires, les surfaces de meubles et les matériaux de construction décoratifs.
Les films effet marbre et effet pierre créent des motifs décoratifs rappelant la pierre naturelle.
Ils sont utilisés pour certains panneaux de porte, panneaux muraux et surfaces de meubles lorsqu"un aspect décoratif cohérent est requis.
Des motifs de couleurs unies sont utilisés pour créer des surfaces décoratives uniformes.
Les applications courantes incluent les portes intérieures contemporaines, les panneaux d"armoires et les panneaux de meubles minimalistes.
Les films spéciaux peuvent fournir des effets mats, gaufrés ou autres effets décoratifs.
Toutes les feuilles ne conviennent pas au marquage à chaud. La compatibilité doit être confirmée pour le substrat spécifique, les conditions de température et la configuration de l"équipement.
Le marquage à chaud et le laminage de film sont des procédés de finition de surface différents.
Fonctionnalité | Marquage à chaud | Stratification de films |
|---|---|---|
Principe principal | Transfère les couches décoratives depuis un support | Colle un film décoratif au support |
Film porteur | Généralement supprimé après le transfert | Le film décoratif reste généralement attaché |
Commandes principales | Chaleur, pression, temps de contact, libération | Système adhésif, pression, température, vitesse |
Applications de surface | Panneaux plats et profilés sélectionnés compatibles | Panneaux plats et profilés, selon machine |
Compatibilité des matériaux | Nécessite une feuille de transfert appropriée | Nécessite un film de plastification et un adhésif compatibles |
La méthode préférée dépend de l’apparence souhaitée, de la forme du substrat, des propriétés du matériau et des exigences de fabrication.
Les défauts de transfert de chaleur peuvent résulter de paramètres de processus incorrects, de matériaux inadaptés, d"une contamination ou d"un mauvais alignement de l"équipement.
Le tableau suivant fournit une référence de dépannage pratique.
Défaut | Cause possible | Solution recommandée |
|---|---|---|
Pelage de feuille | Chaleur insuffisante, mauvaise préparation de la surface | Vérifier la température, le nettoyage et la compatibilité |
Transfert incomplet | Basse température, pression ou temps de contact insuffisant | Vérifier le chauffage, le contact et la vitesse |
Feuille froissée | Tension incorrecte ou alignement des rouleaux | Ajuster le suivi et la tension du Web |
Bulles d"air | Contamination, contact irrégulier, air emprisonné | Nettoyer le substrat et inspecter le contact du rouleau |
Distorsion du motif | Chaleur excessive, tension ou étirement | Ajuster la température et la manipulation des bandes |
Décoration inégale | Pression des rouleaux ou variation de température | Vérifier le parallélisme des rouleaux et la cohérence du chauffage |
Déformation des panneaux | Exposition thermique excessive | Réduisez l’apport de chaleur et améliorez le support ou le refroidissement |
Échec de la libération du transporteur | Conditions de sortie incorrectes | Confirmer les exigences de libération du film |
Le pelage se produit lorsque la couche transférée n’adhère pas correctement au panneau.
Vérifiez la contamination du substrat, la température, le temps de contact, la pression et la compatibilité du film.
Si l"adhérence semble satisfaisante immédiatement après le transfert mais se détériore par la suite, effectuez des tests supplémentaires dans des conditions de stockage et de service représentatives.
Les plis résultent souvent d"une tension instable de la feuille, d"un suivi incorrect ou d"un contact irrégulier des rouleaux.
Inspectez le système d"alimentation en feuille et assurez-vous que la bande pénètre dans la zone d"estampage sans plis ni tension excessive.
Nettoyez le panneau avant le traitement et inspectez la zone de contact.
Vérifiez que le rouleau applique une pression uniforme sur toute la largeur requise.
Ajustez les conditions de fonctionnement en fonction de la plage de traitement recommandée par le fournisseur de film.
Les panneaux de porte en PVC et WPC peuvent nécessiter différents ajustements de processus en raison de leur composition matérielle, de leur état de surface et de leur comportement thermique.
Les panneaux de porte rigides à base de PVC peuvent être sensibles à une exposition thermique excessive.
Les fabricants devraient considérer :
Résistance thermique des panneaux.
Propreté des surfaces.
Stabilité dimensionnelle.
Compatibilité des feuilles et des substrats.
Temps de contact approprié.
Les panneaux WPC peuvent contenir de la farine de bois, des charges minérales et des composants polymères, selon la formulation.
Leurs caractéristiques de surface et leur réponse à la chaleur peuvent différer de celles des panneaux rigides en PVC.
Avant de transférer une feuille décorative, les fabricants doivent vérifier la planéité des panneaux, la préparation de la surface, la compatibilité du collage et les conditions de traitement acceptables.
Pour les fabricants produisant des substrats de porte WPC, ANDA propose une ligne de production de panneaux de porte WPC pour le processus de fabrication en amont.
Les étapes d"extrusion et de formage doivent produire des dimensions de panneau constantes avant que le substrat n"entre dans le processus de finition décorative.
Pour la finition continue des panneaux de porte, la configuration de l"équipement joue un rôle important dans le maintien de conditions de transfert cohérentes.
La machine d'estampage à chaud de panneaux de porte en PVC d'ANDA est conçue pour le transfert de motifs décoratifs sur des panneaux de porte en PVC compatibles, des panneaux de porte WPC, des panneaux d'armoires, des panneaux MDF, des panneaux de mousse PVC et d'autres matériaux de panneaux appropriés.
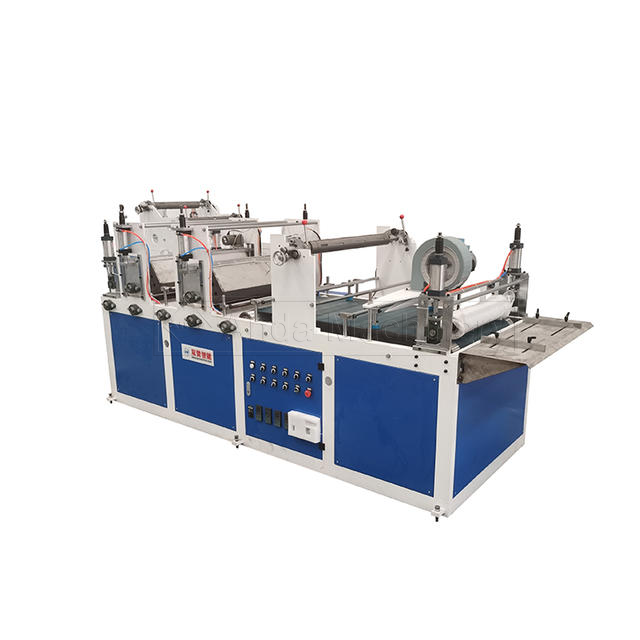
L"équipement utilise un système de contrôle de la température pour gérer le processus de marquage à chaud.
Un chauffage stable permet de maintenir un transfert constant de feuilles décoratives entre les lots de production.
La structure d"application de pression assure le contact requis entre la feuille décorative et le substrat.
Des réglages de pression corrects aident à réduire les transferts incomplets tout en protégeant la surface du panneau.
Selon la configuration de la machine, un convoyeur à rouleaux en silicone ou à bande soutient le mouvement des panneaux tout au long du processus de finition décorative.
Les conditions de fonctionnement doivent être adaptées aux dimensions du panneau, aux propriétés du matériau et au film sélectionné.
L"équipement d"estampage à chaud peut être installé comme étape de finition distincte ou intégré à des opérations de fabrication compatibles.
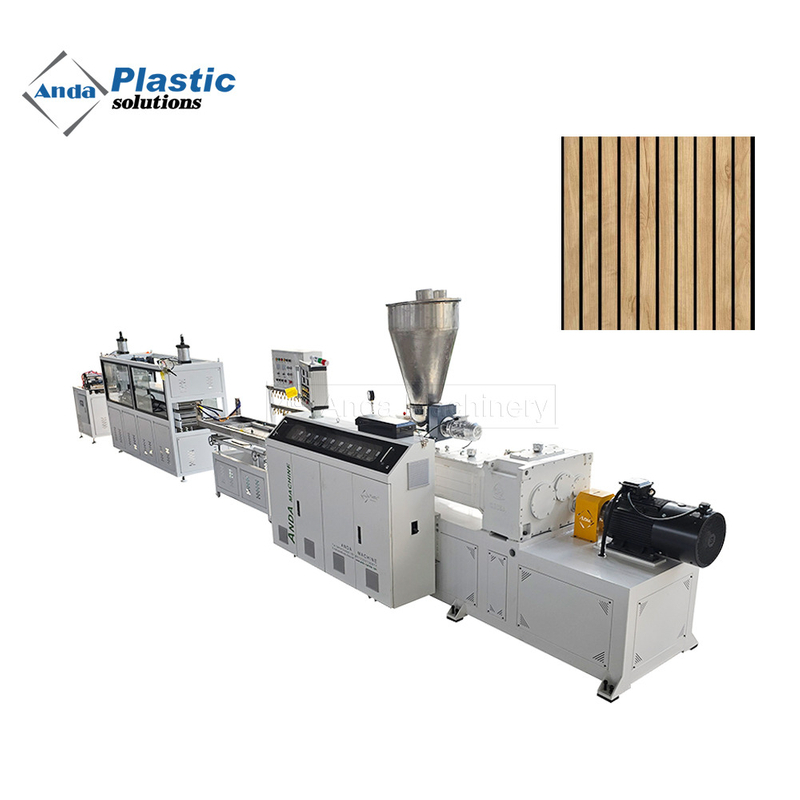
Pour une production décorative plus large, certaines configurations de la ligne de production de panneaux cannelés en PVC peuvent inclure un équipement d'estampage à chaud ou de laminage en option.
La pertinence de l"intégration en ligne dépend de la vitesse de production, de la température du panneau, des dimensions du produit et des exigences de finition.
Les fabricants doivent inspecter à la fois le processus de production et les panneaux finis.
Étape d"inspection | Principaux éléments d"inspection |
|---|---|
Avant le tamponnage | Propreté des surfaces, planéité des panneaux, compatibilité des films |
Configuration de la machine | Température des rouleaux, pression, vitesse, alignement |
Pendant le transfert | Complétude du motif, rides, suivi Web |
Après le transfert | Adhérence, brillance, distorsion, bulles |
Contrôle des lots | Paramètres de processus, lots de matériaux, résultats d"inspection |
Tenir des registres de :
Matériau du substrat et dimensions.
Type de feuille décorative et lot du fournisseur.
Température de chauffage et vitesse de production.
Paramètres de pression.
Conditions de libération du transporteur.
Résultats du contrôle qualité.
Ces enregistrements aident les opérateurs à identifier les variations du processus et à reproduire les paramètres de production réussis.
Il n’existe pas de température unique adaptée à tous les panneaux de porte en PVC. Le réglage correct dépend du film décoratif, de la configuration de la machine, du temps de contact et des caractéristiques du support. Utilisez la gamme recommandée par le fournisseur de film et confirmez-la par une production d"essai.
La pression doit être suffisante pour créer un contact uniforme sans endommager le panneau. Le réglage correct de la machine dépend de la géométrie des rouleaux, de l"épaisseur du substrat, de la construction du film et de la conception de l"équipement.
Les causes courantes incluent un chauffage insuffisant, une pression inappropriée, un mauvais nettoyage des surfaces, une chimie de feuille inadaptée et un timing de libération incorrect.
Oui, les panneaux de porte WPC compatibles peuvent être décorés à l"aide de films et d"équipements de marquage à chaud appropriés. Le processus doit être adapté à la formulation du WPC, à l"état de la surface et à la résistance à la chaleur.
Le marquage à chaud transfère les couches décoratives d"un film support sur le panneau, tandis que le laminage fixe un film décoratif au substrat. Le choix dépend de la finition souhaitée, de la compatibilité des matériaux et des exigences de production.
Maintenez une tension de bande stable, un alignement correct de la feuille et un contact uniforme des rouleaux. Inspectez le système d’alimentation et évitez toute tension excessive ou tout désalignement.
Les motifs courants incluent le grain du bois, les effets de marbre, les effets de pierre, les couleurs unies et d"autres motifs décoratifs disponibles dans les constructions de feuilles de transfert compatibles.
L"intégration peut être possible en fonction des dimensions du panneau, de la vitesse de production, de la température du substrat, de la disposition de l"équipement et des exigences de finition. Une évaluation technique est nécessaire avant de configurer un système en ligne.
Le processus de transfert thermique des panneaux de porte nécessite un contrôle équilibré de la température, de la pression, de la vitesse de production et de la compatibilité des feuilles décoratives.
Une production réussie commence par des substrats propres et stables, des matériaux de transfert appropriés, des réglages d"équipement soigneusement ajustés et des inspections de qualité cohérentes.
Pour les fabricants de panneaux de porte en PVC et WPC, un processus d"estampage à chaud correctement configuré permet d"obtenir des finitions décoratives uniformes tout en réduisant les déchets de matériaux et les reprises de production évitables.
Vous recherchez une solution d’estampage à chaud pour panneaux de porte ?
ANDA Machinery fournit des équipements d"estampage à chaud pour les applications compatibles en PVC, WPC et autres panneaux décoratifs.
Partagez les dimensions de vos panneaux, les matériaux de substrat, les exigences en matière de feuilles décoratives et la capacité de production avec notre équipe pour discuter d"une configuration d"équipement appropriée.
Contactez ANDA Machinery pour une consultation technique et des informations sur l’équipement.


