 FrançaisFrançais

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


La stratification de panneaux muraux cannelés en PVC est un processus de finition de surface industriel qui colle des films décoratifs aux panneaux en PVC extrudé avec des nervures surélevées et des rainures en retrait. Le processus implique généralement la préparation de la surface, l’alimentation du film, l’application de l’adhésif, l’emballage des profilés et l’inspection des panneaux finis.
Contrairement au laminage des panneaux plats, le laminage des panneaux cannelés en PVC nécessite un contrôle précis de la tension du film, de la distribution de l"adhésif et du contact du rouleau d"emballage. Ces facteurs aident le film décoratif à suivre le profil tridimensionnel du panneau sans plis, bulles, désalignement du film ou liaison incomplète.
Ce guide explique le fonctionnement du processus de laminage des panneaux muraux cannelés en PVC, ses principales étapes de production, les paramètres importants de la machine, les défauts courants et les solutions pratiques pour les fabricants de panneaux décoratifs.
Table des matières
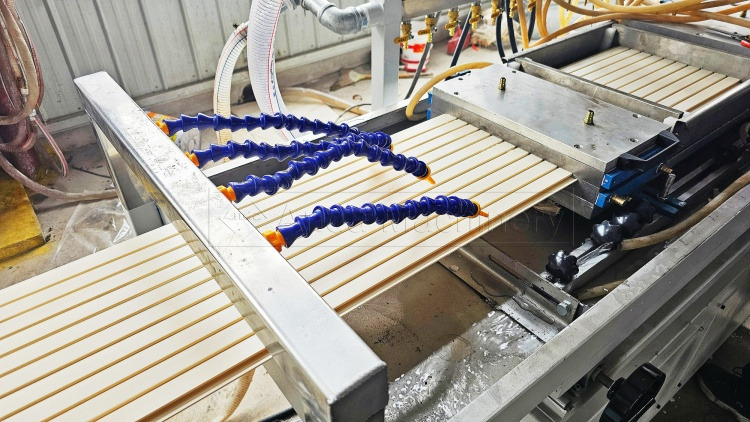
La stratification de panneaux muraux cannelés en PVC est un processus de fabrication utilisé pour appliquer des films décoratifs sur des panneaux muraux en PVC comportant des nervures surélevées parallèles et des rainures encastrées.
Le film décoratif est collé à la surface du panneau à l"aide d"un système adhésif compatible et d"une série de rouleaux presseurs. En fonction des exigences de production, les fabricants peuvent utiliser des systèmes de colle froide ou de colles thermofusibles PUR.
Les finitions décoratives courantes comprennent :
Motifs de grain de bois
Effets marbre et pierre
Couleurs unies
Finitions mates
Des créations à effet métallisé
Films décoratifs texturés
Le but du laminage est de créer une surface décorative cohérente tout en conservant la géométrie originale du panneau cannelé.
Contrairement à l’installation de panneaux muraux, qui implique la fixation de panneaux finis aux murs, le laminage industriel est effectué pendant l’étape de fabrication des panneaux ou de finition de surface.
Les panneaux plats ont des surfaces relativement uniformes, ce qui permet de coller des films décoratifs à l"aide de rouleaux presseurs classiques.
Les panneaux cannelés contiennent des rainures, des coins et des surfaces surélevées répétées. Le film doit suivre ces contours sans s’étirer excessivement ni emprisonner d’air.
Trois facteurs rendent le processus plus exigeant :
1. Géométrie de surface complexe
Le film doit être conforme aux nervures surélevées, aux parois des rainures et aux zones en retrait.
2. Répartition inégale de la pression
Les rouleaux plats conventionnels peuvent ne pas fournir un contact suffisant à l"intérieur de rainures étroites ou profondes.
3. Tension et alignement du film
Une tension ou un suivi incorrect peut provoquer des plis, des motifs déformés ou un mouvement latéral du film.
Pour des résultats cohérents, les fabricants ont besoin d"un système adhésif approprié, d"un film décoratif compatible et de rouleaux d"emballage spécifiques au profil.
Une machine de laminage de panneaux muraux cannelés en PVC applique un film décoratif sur la surface d"un panneau en PVC extrudé grâce à une alimentation coordonnée du film, une application d"adhésif et un emballage au rouleau.
Le film décoratif est déroulé et guidé vers le panneau mobile. Un adhésif compatible est appliqué sur le film ou le substrat selon le système de liaison sélectionné.
Le panneau et le film passent ensuite à travers une série de rouleaux presseurs. Ces rouleaux sont disposés pour établir un contact sur les surfaces surélevées, les parois des rainures et les zones en retrait.
Après l"emballage, le panneau stratifié est transféré vers la manipulation et l"inspection en aval.
Composant de machine | Fonction principale |
|---|---|
Unité de déroulement du film | Fournit un film décoratif en continu |
Système de guidage du film | Maintient l’alignement et le suivi du film |
Unité d"application d"adhésif | Applique une couche adhésive contrôlée |
Rouleaux d"emballage de profilés | Presser le film sur des surfaces surélevées et encastrées |
Système de transport de panneaux | Maintient un mouvement stable du substrat |
Système de contrôle | Coordonne le fonctionnement de la machine et les paramètres du processus |
Unité de manutention aval | Transfère les panneaux finis pour inspection et traitement ultérieur |
La configuration exacte de la machine dépend de la largeur du panneau, de la profondeur des rainures, du matériau du film décoratif, du type d"adhésif et de la capacité de production requise.
Par exemple, une machine de stratification en ligne pour panneaux muraux en PVC et panneaux cannelés en PVC peut prendre en charge la finition décorative dans un arrangement de fabrication de panneaux compatible.

Un processus typique de laminage de panneaux muraux cannelés en PVC comprend six étapes, de la préparation du substrat à l"inspection du panneau fini.
Chaque étape affecte l’apparence de la surface, l’adhérence du film et la cohérence de la production.
Avant le laminage, inspectez le panneau en PVC extrudé pour détecter toute contamination de surface, déformation et incohérences dimensionnelles.
La poussière, l"huile, les résidus de traitement et les particules libres peuvent interférer avec le collage.
Portez une attention particulière aux rainures encastrées, où la contamination peut être difficile à éliminer.
Opérations clés :
Nettoyez la surface du panneau.
Élimine la poussière et les résidus de traitement.
Inspectez les dimensions des rainures et l’état de la surface.
Vérifier la planéité et la stabilité dimensionnelle du panneau.
Vérifier la compatibilité avec l"adhésif sélectionné.
Certaines formulations de PVC peuvent nécessiter un traitement de surface ou un apprêt supplémentaire pour obtenir une adhérence appropriée.
Installez le rouleau de film décoratif sur l"unité de déroulement.
Positionnez le film en fonction de la largeur de couverture requise et de l"axe du panneau.
Vérifiez le sens d"enroulement, l"état du rouleau et l"orientation du motif décoratif.
Un positionnement incorrect du film peut entraîner une couverture inégale ou un mauvais alignement du motif pendant l"emballage.
Opérations clés :
Positionnez le rouleau de film décoratif.
Alignez le film avec le panneau PVC.
Vérifiez le sens de déroulement.
Ajustez la tension initiale du film.
Inspectez le film pour déceler des plis ou des dommages sur les bords.
La tension du film doit rester stable tout au long du processus de laminage.
Une tension excessive peut étirer le film décoratif, déformer les motifs imprimés ou faire décoller le film des rainures encastrées.
Une tension insuffisante peut créer du jeu, entraînant des rides et des plis.
La vitesse d"alimentation du film doit également rester coordonnée avec la vitesse de convoyage des panneaux.
Opérations clés :
Établir une tension de déroulement stable.
Vérifiez le suivi du film.
Synchronisez le mouvement du film et du panneau.
Évitez les changements brusques de vitesse.
Vérifiez que le film ne s"étire pas excessivement.
La tension appropriée dépend du matériau du film, de son épaisseur, de sa flexibilité et des conditions de production.
L"adhésif assure la liaison entre le film décoratif et le substrat PVC.
Selon la configuration de l"équipement, un adhésif peut être appliqué sur le film ou le panneau.
Les systèmes de colle froide et de thermofusible PUR nécessitent des conditions de traitement différentes.
Opérations clés :
Vérifier la compatibilité des adhésifs.
Définissez les conditions d’application requises.
Maintenir une distribution uniforme de l"adhésif.
Évitez l’accumulation excessive d’adhésif.
Vérifier le temps ouvert et le comportement au mouillage de l"adhésif.
Un excès d"adhésif peut provoquer un écrasement ou une accumulation, tandis qu"un adhésif insuffisant peut entraîner une faible adhérence ou un délaminage.
Le film décoratif passe à travers une série de rouleaux d"emballage spécifiques au profil.
Ces rouleaux appliquent une pression sur les surfaces de liaison prévues, aidant ainsi le film à se conformer à la géométrie du panneau.
Les positions des rouleaux doivent être ajustées en fonction de la profondeur des rainures, de la largeur des nervures, de la flexibilité du film et du comportement de l"adhésif.
Opérations clés :
Établir un premier contact avec le film.
Appliquez une pression progressive sur tout le profil.
Guidez le film le long des parois des rainures.
Assurer le contact à l’intérieur des zones en retrait.
Inspectez l’air emprisonné, les rides et le pontage du film.
La séquence d"emballage doit être adaptée à la géométrie réelle du panneau plutôt que de s"appuyer sur un agencement de rouleaux universel.
Après emballage, la liaison adhésive doit se développer dans les conditions spécifiées par le fournisseur de colle.
L"apparence et l"adhérence du panneau fini doivent être inspectées avant un traitement ultérieur ou un emballage.
Éléments clés de l’inspection :
Alignement des motifs décoratifs
Rides et plis superficiels
Bulles d"air
Couverture complète des rainures
Adhésion des bords
Rayures superficielles
Séparation locale des films
Évitez toute manipulation ou pression d’empilage excessive avant que l’adhésif n’atteigne une résistance de manipulation suffisante.
La qualité stable du laminage dépend du contrôle de plusieurs paramètres de production interconnectés.
Les réglages corrects doivent être établis au moyen d’essais contrôlés utilisant le panneau PVC, le film décoratif et l’adhésif réels.
Paramètre | Fonction principale | Risque de paramètres incorrects |
|---|---|---|
Tension du film | Maintient une alimentation stable du film | Rides, étirements, distorsion des motifs |
Pression des rouleaux | Établit un contact film-panneau | Faible adhérence ou déformation du panneau |
Poids du revêtement adhésif | Fournit suffisamment de matériau de liaison | Délaminage ou accumulation d’adhésif |
Vitesse de production | Coordonne les étapes du processus | Emballage instable ou temps de liaison insuffisant |
Température de l"adhésif | Maintient des conditions d’application appropriées | Mauvais écoulement ou dégradation de l"adhésif |
Alignement des rouleaux | Maintient un contact de profil cohérent | Emballage irrégulier et mouvement du film |
Flexibilité du film | Permet au film de suivre la géométrie des rainures | Pontage, soulèvement ou fissuration |
La tension du film doit être suffisante pour maintenir une alimentation stable sans étirer le matériau décoratif.
Les films minces et les films très flexibles peuvent réagir différemment aux changements de tension.
Les opérateurs doivent vérifier à la fois la section de déroulement et la section d’emballage lors du diagnostic des défauts liés à la tension.
La pression du rouleau doit être suffisante pour établir le contact entre le film décoratif et les surfaces du support prévu.
Une pression excessive peut déformer le film ou déformer le panneau PVC.
Une pression insuffisante peut conduire à une liaison incomplète, en particulier à l"intérieur des rainures encastrées.
La géométrie, la dureté et la position des rouleaux doivent être adaptées au profil du panneau.
Le poids du revêtement adhésif doit suivre les recommandations du fournisseur d"adhésif et être vérifié par des essais de production.
La quantité appropriée dépend des caractéristiques du substrat, de la composition du film, de la composition chimique de l"adhésif et de la méthode d"application.
La vitesse de production affecte le temps disponible pour l’application de l’adhésif, le positionnement du film et l’emballage.
L’alimentation du film et le transport des panneaux doivent rester synchronisés.
La vitesse de ligne la plus rapide possible n"est pas nécessairement la condition de fonctionnement la plus efficace si elle augmente les défauts ou le gaspillage de matériaux.
Les conditions environnementales peuvent affecter le comportement de l"adhésif.
Pour les systèmes adhésifs à base d’eau, les conditions de séchage peuvent être importantes.
Pour les systèmes PUR réactifs, la température de l’adhésif et l’exposition à l’humidité nécessitent un contrôle approprié.
Les défauts courants incluent les plis, le désalignement du film, les bulles, le pontage du film, le délaminage et le soulèvement des bords.
Ces problèmes sont généralement liés à l"alimentation du film, à l"état du substrat, à l"application de l"adhésif, au contact du rouleau d"emballage ou à la compatibilité des matériaux.
Défaut | Causes possibles | Solutions recommandées |
|---|---|---|
Rides diagonales | Tension inégale, alimentation asymétrique | Ajuster la tension et l"alignement du film |
Rides longitudinales | Excès de film, contact incorrect du rouleau | Ajuster la séquence et la pression des rouleaux |
Désalignement du film | Guidage incorrect, alimentation instable | Réaligner le film et le substrat |
Bulles d"air | Air emprisonné, contamination | Améliorer le nettoyage et le contact progressif |
Pontage cinématographique | Contact de rainure inapproprié | Ajuster les rouleaux d"emballage |
Délaminage | Mauvaise adhérence ou matériaux incompatibles | Vérifier la préparation de la surface et l"adhésif |
Levage des bords | Contact de bord insuffisant | Inspecter les rouleaux de bord et les conditions de collage |
Distorsion du motif | Étirement excessif | Réduire les tensions inappropriées du film |
Les rides se forment lorsque le film décoratif ne peut pas bouger ou se conformer uniformément pendant l"emballage.
Les rides diagonales indiquent souvent une tension inégale du film, un alignement incorrect ou une alimentation asymétrique.
Des plis longitudinaux peuvent se développer lorsqu'un excès de film s'accumule le long du profil du panneau ou lorsque les rouleaux répartissent la pression de manière inégale.
Les rides à l’intérieur des rainures peuvent résulter d’une flexibilité inappropriée du film ou d’un contact incorrect des rouleaux.
Pour réduire les rides :
Maintenir une tension de film stable.
Inspectez l’alignement du film et du panneau.
Vérifiez la position des rouleaux d"emballage.
Évitez les étirements excessifs.
Vérifier la compatibilité du film avec la géométrie des rainures.
Lors du dépannage, identifiez l"endroit où le pli apparaît pour la première fois avant de modifier les paramètres de la machine.
Le désalignement du film se produit lorsque le film décoratif se déplace latéralement par rapport au panneau PVC.
Cela peut provoquer une couverture décorative inégale, des bords de substrat exposés et des motifs imprimés déformés.
Les causes courantes incluent :
Positionnement incorrect du rouleau de film
Tension de déroulement inégale
Rouleaux de guidage mal alignés
Alimentation du panneau inclinée
Vitesse de production instable
Solutions recommandées :
Tout d’abord, vérifiez la position du rouleau de film et l’axe central de transport du panneau.
Ensuite, inspectez les rouleaux de guidage et vérifiez que le film entre dans la section d"emballage sans mouvement latéral.
Enfin, coordonnez l’alimentation du film et la vitesse de transport des panneaux pour maintenir un suivi cohérent.
Des bulles d"air se forment lorsque l"air est emprisonné entre le film décoratif et le substrat.
Le pontage du film se produit lorsque le film recouvre une rainure en retrait sans entrer en contact avec les surfaces de liaison prévues.
Ces défauts peuvent être causés par :
Nettoyage inadéquat des surfaces
Répartition inégale de l"adhésif
Positions incorrectes des rouleaux d"emballage
Contact de rainure insuffisant
Flexibilité inappropriée du film décoratif
Solutions recommandées :
Améliorez la préparation de la surface et vérifiez l’application de l’adhésif.
Inspectez la séquence d’emballage pour déterminer si de l’air est emprisonné.
Pour les rainures profondes, vérifiez que la configuration du film et du rouleau est adaptée à la géométrie du profil requise.
Le délaminage se produit lorsque le film décoratif se sépare du substrat PVC.
Le soulèvement des bords est une forme localisée de séparation près des bords des panneaux ou des transitions de profilés.
Les causes possibles incluent :
Surfaces de substrat contaminées
Matériaux adhésifs et films incompatibles
Pression de liaison insuffisante
Application incorrecte de l"adhésif
Développement obligataire insuffisant
Contrainte excessive sur les bords enroulés
Solutions recommandées :
Vérifiez la propreté de la surface et la compatibilité des matériaux avant d"augmenter la pression du rouleau.
Inspectez les conditions d’application de l’adhésif et confirmez que les échantillons finis sont évalués après la période de liaison requise.
La colle froide et le laminage thermofusible PUR sont deux approches adhésives utilisées dans la finition des panneaux décoratifs.
Les deux peuvent convenir aux panneaux muraux cannelés en PVC compatibles, mais leurs exigences de traitement diffèrent.
Comparaison | Stratification à la colle froide | Stratification thermofusible PUR |
|---|---|---|
Type d"adhésif | Adhésif compatible appliqué à froid | Adhésif thermofusible polyuréthane réactif |
Température d"application | Cela dépend de la formulation | Nécessite un chauffage contrôlé |
Développement obligataire | Dépend du séchage et de la chimie de l"adhésif | Prise initiale par refroidissement, suivie d"un durcissement chimique |
Principales considérations relatives au processus | Séchage, temps ouvert, humidité | Température, humidité, temps ouvert |
Exigences en matière d"équipement | Revêtement adhésif et emballage | Fusion, revêtement et emballage du PUR |
Problèmes courants | Séchage incomplet, faible adhérence | Température d"application incorrecte, durcissement prématuré |
Supports adaptés | Dépend de la compatibilité des adhésifs | Dépend de la compatibilité des adhésifs |
Le laminage par colle froide utilise un système adhésif qui peut être appliqué sans les températures de traitement élevées associées aux systèmes thermofusibles PUR.
La méthode peut convenir aux applications de films décoratifs où l"adhésif sélectionné offre des performances de liaison et de séchage adéquates.
La machine de stratification de panneaux muraux cannelés en PVC à colle froide série FM d'ANDA est une option d'équipement pour les applications de finition de panneaux décoratifs compatibles.

Le laminage PUR utilise un adhésif thermofusible polyuréthane réactif.
L"adhésif est appliqué dans des conditions de chauffage contrôlées et développe une force d"adhérence par refroidissement et réaction chimique ultérieure.
Les systèmes PUR nécessitent des procédures appropriées de manipulation de l’adhésif, de contrôle de la température et de maintenance.
La machine de laminage à colle chaude PUR d'ANDA offre une alternative pour les applications de collage de films compatibles.

Le système adhésif préféré dépend :
Formulation de substrat en PVC
Matériau du film décoratif
Performance d’adhésion requise
Géométrie des rainures
Vitesse de production
Environnement opérationnel
Configuration de l"équipement
Les fabricants devraient évaluer les combinaisons de matériaux réelles au moyen d"essais de production plutôt que de supposer qu"un système adhésif est universellement meilleur.
ANDA Machinery fournit des équipements pour les applications d’extrusion de panneaux décoratifs et de finition de surface.
La configuration appropriée de l"équipement dépend du profil du panneau, du film décoratif, du système adhésif et des exigences de production.
L"équipement de laminage à colle froide est utilisé pour appliquer des films décoratifs compatibles à l"aide de systèmes de revêtement adhésif et d"emballage appropriés.
Pour les panneaux muraux cannelés en PVC, le positionnement des rouleaux et l"alignement du film sont particulièrement importants car le matériau décoratif doit suivre des surfaces surélevées et en retrait répétées.
Les systèmes de stratification en ligne peuvent être intégrés à des arrangements de fabrication de panneaux compatibles.
Leur intégration nécessite une coordination entre la production du substrat, le transport des panneaux, l"application de l"adhésif et l"emballage du film.
L"adéquation du laminage en ligne dépend de l"état du panneau, de la vitesse de production requise et de la configuration de l"équipement.
Un substrat cohérent est essentiel pour une stratification fiable.
La ligne de production de panneaux cannelés en PVC SJSZ65/132 produit des panneaux en PVC cannelés par le biais d'opérations d'extrusion et de façonnage en aval.
Les dimensions stables des panneaux, la géométrie cohérente des rainures et l’état de surface approprié contribuent à soutenir la finition décorative ultérieure.
Pour les applications connexes de fabrication de profilés décoratifs, ANDA fournit également une machine de fabrication de panneaux muraux pour panneaux à persiennes WPC..
Lorsqu’ils discutent d’un projet de stratification, les fabricants doivent fournir :
Largeur et épaisseur du panneau PVC
Profondeur de rainure et dessin de profil
Matériau et épaisseur du film décoratif
Finition de surface requise
Système adhésif préféré
Capacité de production cible
Équipement d’extrusion ou de finition existant
Ces détails aident à déterminer la disposition d"emballage et la configuration de la machine appropriées.
Le contrôle qualité doit couvrir la préparation du substrat, l’alimentation du film, l’application de l’adhésif, l’emballage et l’inspection du panneau fini.
Étape de production | Articles de contrôle de qualité |
|---|---|
Substrat PVC | Propreté, dimensions des rainures, planéité des panneaux |
Film décoratif | État du rouleau, alignement, tension |
Application d"adhésif | Uniformité du revêtement, compatibilité, conditions d"application |
Section d"emballage | Contact des rouleaux, couverture des rainures, air emprisonné |
Développement d’obligations | Conditions de séchage ou de durcissement requises |
Panneau fini | Rides, bulles, adhérence, soulèvement des bords, alignement des motifs |
Vérifiez le motif décoratif pour détecter les rides, les bulles, les rayures et une couverture incohérente.
Inspectez les surfaces surélevées et les rainures encastrées.
Évaluez l’adhérence à l’aide d’une méthode appropriée pour le film, l’adhésif et le substrat sélectionnés.
Les tests doivent être effectués une fois que le système de liaison a atteint la condition requise.
Pour les films décoratifs à grain de bois ou directionnels, vérifiez que le motif imprimé reste cohérent sur toute la longueur du panneau.
Conservez des enregistrements des conditions de fonctionnement approuvées, notamment la tension du film, l"application de l"adhésif, la vitesse de la ligne et la configuration des rouleaux.
Une documentation cohérente aide les fabricants à reproduire des résultats de production réussis et à identifier les causes des défauts récurrents.
La stratification de panneaux muraux cannelés en PVC est un processus de fabrication qui colle un film décoratif à des panneaux en PVC extrudés avec des nervures surélevées et des rainures encastrées à l"aide d"un système d"adhésif et de rouleaux d"emballage compatible.
La machine alimente le film décoratif vers un panneau en PVC en mouvement, applique un adhésif compatible et utilise des rouleaux presseurs pour coller le film au profil du panneau.
Des films compatibles PVC, PET, PP et autres films décoratifs peuvent être utilisés, en fonction du système adhésif, de la flexibilité du film et de la configuration de l"équipement.
Les rides résultent généralement d"une tension inégale du film, d"un alignement incorrect, d"un contact inapproprié du rouleau ou d"une flexibilité insuffisante du film.
Maintenez le positionnement correct du rouleau de film, alignez le système d"alimentation en substrat, inspectez les rouleaux de guidage et coordonnez le mouvement du film et du panneau.
Le soulèvement du film peut résulter d"un contact insuffisant avec les rouleaux, d"une mauvaise liaison adhésive, d"une flexibilité inappropriée du film ou de conditions d"emballage incorrectes.
Oui. Des équipements de stratification en ligne compatibles peuvent être intégrés dans des dispositifs de fabrication de panneaux appropriés lorsque la stabilité du substrat, la vitesse de ligne et les conditions de finition sont correctement coordonnées.
Le laminage par colle froide utilise un système adhésif compatible appliqué à froid, tandis que le laminage PUR utilise un adhésif thermofusible polyuréthane réactif. Les deux méthodes ont des exigences différentes en matière d’application et de développement de liaisons.
Les facteurs importants comprennent la propreté du substrat, la flexibilité du film décoratif, la tension du film, la compatibilité des adhésifs, le contact du rouleau d"emballage, la vitesse de production et les conditions environnementales.
Le processus de laminage des panneaux muraux cannelés en PVC nécessite un contrôle coordonné de l"alimentation du film décoratif, de l"application de l"adhésif, de l"emballage des profilés et de l"inspection de la qualité.
Contrairement au laminage des panneaux plats, la finition des panneaux cannelés doit s"adapter aux nervures surélevées et aux rainures en retrait tout en conservant un alignement et une liaison cohérents du film.
Les défauts courants tels que les plis, les bulles, le désalignement du film et le délaminage peuvent souvent être réduits grâce à une sélection de matériaux appropriés, une configuration correcte de la machine et un dépannage systématique du processus.
Pour les fabricants de panneaux décoratifs, une qualité constante du substrat et un équipement de stratification fiable sont essentiels pour une production stable.
Vous recherchez une machine de stratification de panneaux muraux cannelés en PVC ?
ANDA Machinery fournit des équipements de colle froide, de PUR et de stratification en ligne pour les applications de fabrication de panneaux décoratifs compatibles.
Contactez ANDA Machinery avec les dimensions de vos panneaux, le profil de rainure, les spécifications du film décoratif et les exigences de production pour discuter d"une solution de stratification appropriée.


