 FrançaisFrançais

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-28 origine:Propulsé


La demande croissante de poudres de polymères recyclés de haute qualité dans la production de mélanges, de rotomoulage et de mélanges maîtres a révélé un défaut de traitement critique : traiter toutes les polyoléfines comme des matériaux identiques lors de la réduction de taille. Tenter de broyer du polyéthylène (PE) et du polypropylène (PP) avec les mêmes paramètres agressifs entraîne une dégradation thermique, une mauvaise fluidité de la poudre (morphologie irrégulière), une usure rapide de la machine et de graves goulots d'étranglement de débit dus à l'obscurcissement du tamis. Pour obtenir une distribution granulométrique (PSD) et une densité apparente optimales, il faut aligner la technologie de pulvérisation sur les propriétés thermiques et mécaniques spécifiques du polymère, ainsi que sur son facteur de forme initial (rebroyé rigide ou flocons de film). Ce guide détaille les différences entre les matériaux, les défis de broyage et les critères techniques pour évaluer et configurer un pulvérisateur de plastique PE PP pour un rendement et une qualité de poudre maximum.
L"établissement des propriétés physiques de base du matériau d"entrée détermine la force mécanique, les seuils thermiques et les mécanismes d"alimentation nécessaires pour une pulvérisation réussie. Les exploitants d"usines commettent souvent l"erreur de charger des polyoléfines mélangées dans un broyeur sans ajuster l"espacement ou les paramètres de refroidissement. Cela garantit une mauvaise qualité de poudre et des bourrages fréquents de la machine. Vous devez évaluer l"indice de fluidité en fusion (MFI), la densité structurelle et l"élasticité du matériau avant de commencer le processus de fraisage. Les matériaux à haut MFI fondent plus rapidement sous l"effet du frottement. Les matériaux à faible densité nécessitent un gavage spécialisé. Le mappage de ces propriétés dicte directement la manière dont vous configurez l"équipement.
Les variantes de polyéthylène, en particulier le LDPE, le HDPE et le LLDPE, présentent une ductilité élevée. Ils s"étirent et se déforment plutôt que de se briser sous un impact brutal. Ces matériaux possèdent également de faibles points de fusion, généralement compris entre 115°C et 135°C. Cela crée un risque élevé de maculage et d’agglomération à l’intérieur de la chambre de broyage. Vous avez besoin d’une action de cisaillement et de coupe distincte pour traiter efficacement le PE. Une séparation propre des particules exige des géométries de coupe nettes sur les disques abrasifs. Si les dents manquent de tranchant, le PE s’étire simplement, absorbe l’énergie cinétique et chauffe rapidement. Cela conduit à un événement de fusion, où le plastique recouvre le boîtier interne et verrouille le rotor.
Le polypropylène présente un point de fusion plus élevé (environ 160°C), une plus grande densité structurelle et une rigidité accrue par rapport au PE. Il se comporte différemment sous un impact à grande vitesse. Le PP présente un équilibre entre fragilité et élasticité, ce qui le rend parfaitement adapté à la fabrication dans l’économie circulaire. Il se brise de manière plus prévisible lorsqu"il est heurté par un rotor à grande vitesse. Il faut cependant faire la différence entre la dureté naturelle du PP pur et l’extrême abrasivité du PP chargé. Le PP pur se traite facilement avec des outils en acier standard. Les composés PP chargés, contenant de la fibre de verre, du carbonate de calcium ou du talc, agissent comme du papier de verre à l"intérieur de la chambre de broyage. Cette abrasivité extrême a un impact direct sur l’usure des outils, nécessitant une métallurgie spécialisée pour éviter une dégradation rapide des lames.
L"état physique du matériau prétraité modifie considérablement la densité apparente et dicte la technologie d"alimentation requise. Les emballages rigides et denses rebroyés s"écoulent de manière prévisible à travers des goulottes à gravité standard. Le poids du matériau l’entraîne vers la chambre de coupe à un rythme constant. Les flocons de film légers se comportent de manière totalement différente. Ils pontent, s"emmêlent et déferlent à l"intérieur de la trémie d"alimentation. Vous ne pouvez pas alimenter des flocons de film en utilisant uniquement la gravité. Un dosage approprié nécessite une intervention mécanique pour garantir que le pulvérisateur maintient une charge en ampères constante. Une alimentation incohérente provoque des pics de puissance, une répartition inégale de la taille des particules et des baisses soudaines du débit.
| Propriété du matériau | Polyéthylène (PE) | Polypropylène (PP) | Fraisage Implication |
|---|---|---|---|
| Point de fusion | 115°C - 135°C | 160°C - 165°C | Le PE nécessite un refroidissement par eau agressif pour éviter les bavures. |
| Ductilité | Élevé (étirements) | Modéré (se brise sous l"impact) | Le PE nécessite une coupe nette par cisaillement ; Le PP réagit bien aux impacts contondants. |
| Abrasivité (non rempli) | Faible | Faible à modéré | Un outillage standard en acier trempé est suffisant pour les nuances non chargées. |
| Abrasivité (rempli) | N/A (rarement rempli fortement) | Extrêmement élevé (verre/talc) | Le PP chargé nécessite des lames et des doublures revêtues de carbure de tungstène. |
La cartographie des échecs de traitement courants avec des défauts mécaniques spécifiques vous aide à sélectionner un meilleur équipement. Les équipements de broyage standard échouent souvent lors du traitement des polyoléfines car ils ne disposent pas des contrôles thermiques nécessaires ou de mécanismes d"alimentation spécialisés. Vous devez évaluer comment les caractéristiques spécifiques de la machine influencent directement les résultats de la production. Un manque de surface de refroidissement entraîne la fonte du plastique. Une mauvaise conception du rotor conduit à des particules dentelées. Comprendre ces dimensions évite les erreurs d’approvisionnement et les temps d’arrêt opérationnels.
La chaleur de friction générée lors de la réduction de taille modifie directement l"indice de fusion (MFI) du polymère. Une chaleur excessive dégrade le plastique, modifiant son poids moléculaire et le rendant inutile pour des applications strictes en aval. Le maculage du matériau se produit lorsque le polymère atteint son point de ramollissement à l’intérieur de la chambre. Le plastique recouvre les disques de meulage et les parois du stator. Cette couche collante accumule rapidement davantage de matière entrante. En quelques minutes, cela entraîne des bourrages de machine. Le nettoyage d"un pulvérisateur fondu nécessite des heures de travail manuel.
Les opérateurs doivent suivre des procédures strictes pour se remettre d’un événement de fusion :
Atteindre une plage de microns étroite est une exigence stricte pour des applications spécifiques. Le rotomoulage nécessite une plage précise de 300 à 500 microns. Une distribution large et inutilisable contenant des fines excessives ou des particules surdimensionnées provoque des défauts de surface, des trous d"épingle et des points structurels faibles dans les pièces moulées. L"action de broyage dicte directement la forme des particules et la morphologie de la poudre. Les particules sphériques offrent une grande fluidité à sec. Cela permet à la poudre de s"écouler comme de l"eau, ce qui est essentiel pour le rotomoulage et un mélange efficace. Les formes de particules irrégulières s"emboîtent et résistent à l"écoulement. Cela provoque un pontage dans les trémies de mélange maître en aval et un mauvais mélange dans les extrudeuses.
Les blocages des tamis vibrants paralysent gravement les taux de production. L"électricité statique générée lors de la fracturation des chaînes de polymère fait que la fine poudre adhère aux mailles du tamis. Des particules irrégulières et dentelées se coincent dans les ouvertures du tamis. Une teneur élevée en humidité ambiante exacerbe ces blocages en provoquant l’agglutination de la poussière. Cela crée un effet négatif cumulatif. Les particules surdimensionnées ne peuvent pas traverser l"écran aveugle. Ils recirculent en permanence dans la chambre de broyage via le système de transport pneumatique. Cela surcharge le moteur, génère une chaleur de friction excessive et détruit l"efficacité du débit.
Les flocons de film légers n’ont pas la masse nécessaire pour se nourrir de manière constante par gravité. Ils provoquent de graves problèmes de pontage et de montée en flèche dans la trémie. Le pulvérisateur manque de matière à un moment et s"étouffe le moment suivant. Les granulés de plastique rigide fournissent un débit prévisible et constant. Vous devez adapter votre stratégie d’alimentation en fonction du matériel entrant. Le fait de ne pas gérer l’alimentation en matériau entraîne des charges moteur extrêmement fluctuantes. Lorsque l’intensité du moteur augmente, la température interne augmente avec elle, augmentant ainsi le risque de dégradation thermique.
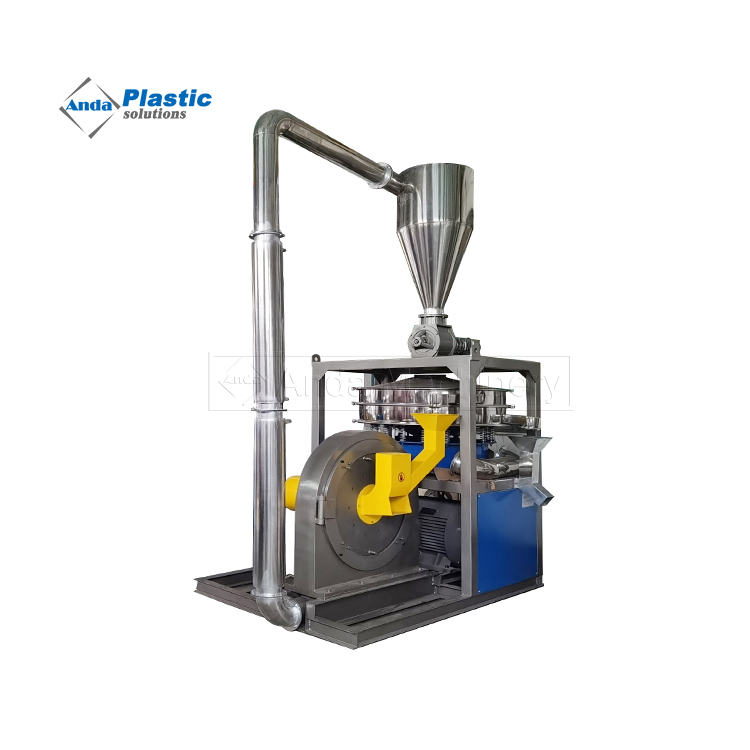
La comparaison des principales architectures de machines disponibles pour la réduction de la taille des polyoléfines est une étape obligatoire dans la conception d"une usine. Aucune machine ne gère parfaitement chaque polymère. Vous devez adapter l’architecture de la machine aux propriétés spécifiques de vos matériaux et à vos objectifs de production. Les deux technologies dominantes dans le secteur du recyclage sont les pulvérisateurs à disques broyeurs et les pulvérisateurs à turbobroyeurs. Chacun offre des avantages mécaniques distincts et des limitations opérationnelles spécifiques.
Ce mécanisme repose sur des disques stationnaires et rotatifs dentés. Le matériau passe à travers un espace précis et réglable entre ces disques. Il subit des forces de friction et de cisaillement intenses lorsque les dents coupent le polymère. Ces machines sont idéales pour le broyage ambiant du PE. Ils excellent dans la production de poudres hautement sphériques pour les applications de rotomoulage, de mélange maître et flexibles. Cependant, ils ont des limites en termes de chaleur. Les pulvérisateurs à disques génèrent des températures internes plus élevées en raison du frottement intense. Ils nécessitent des chemises de refroidissement par eau précises intégrées à la fois dans la porte fixe et dans le boîtier de roulement, ainsi qu"une surveillance stricte de la température.
Les turbobroyeurs utilisent des rotors de turbine à grande vitesse équipés de plaques d"impact. Ces rotors tournent à des régimes élevés, créant des tourbillons d"air intenses et des forces d"impact élevées. Le matériau se brise lors de l"impact avec le rotor et les parois ondulées du stator. Ils sont très efficaces pour les PP rigides et les plastiques structurels denses. Les matériaux nécessitant un refroidissement par flux d’air élevé bénéficient grandement de cette conception. Le flux d"air massif généré par la turbine refroidit naturellement la chambre de broyage et transporte simultanément le matériau. La principale limitation est la génération d’amendes. Les turbobroyeurs peuvent produire un excès de poussière si la classification interne et les vitesses du ventilateur de tirage ne sont pas optimisées.
| Spécifications techniques | Pulvérisateur à disque de broyage | Pulvérisateur Turbo Mill |
|---|---|---|
| Mécanisme de réduction primaire | Coupe par friction et cisaillement | Impact à grande vitesse et vortex d"air |
| Correspondance optimale des matériaux | Polyéthylène (LDPE, HDPE, LLDPE) | Polypropylène (PP rigide, PP chargé) |
| Morphologie des particules résultantes | Hautement sphérique (excellent débit) | Légèrement dentelé à sphérique |
| Méthode de refroidissement primaire | Chambres réfrigérées à chemise d"eau | Débit d"air induit à grand volume |
| Objectif maintenance | Affûtage du disque et calibrage des écarts | Remplacement et équilibrage de la plaque d"impact |
Le broyage ambiant se produit à température ambiante en utilisant des méthodes standard de refroidissement à l"eau et à l"air. Le broyage cryogénique utilise de l"azote liquide pour fragiliser le polymère avant qu"il n"entre dans la chambre de broyage. Vous devez procéder à une analyse opérationnelle stricte avant de choisir la cryogénie. Les systèmes cryogéniques sont très efficaces pour les polymères à MFI élevé ou hautement élastiques qui fondent instantanément sous la friction ambiante. Le froid extrême brise facilement le plastique, empêchant toute dégradation thermique et doublant le débit. Cependant, la consommation d’azote liquide est coûteuse. Le coût opérationnel du broyage cryogénique n"est justifié que par des exigences extrêmes en matière de qualité de poudre, des applications de qualité médicale ou des gains de débit massifs qui compensent les coûts du gaz.
Vous devez identifier les spécifications techniques non négociables requises pour un fonctionnement continu. La production à l’échelle industrielle nécessite une ingénierie robuste. Les composants faibles échoueront sous la contrainte du fraisage de polyoléfine 24h/24 et 7j/7. Évaluez l’évolutivité, la résistance à l’usure et la conformité en matière de sécurité. Ces dimensions distinguent les machines d"entrée de gamme des véritables bêtes de somme industrielles capables de traiter des milliers de livres par heure.
Évaluer les alimentateurs vibrants et les goulottes à gravité pour le traitement des rebroyés rigides. Ces systèmes fonctionnent bien pour les matériaux denses, fournissant un débit constant basé sur la fréquence de vibration. Cependant, vous devez exiger des tarières à gavage, connues sous le nom de crammers, pour les flocons de film légers. Un écraseur pousse physiquement le matériau pelucheux vers le bas dans la chambre de broyage à l"aide d"une vis motorisée. Cela maintient un débit constant et empêche le pontage des trémies. Le moteur du bac de récupération doit être relié au moteur d"entraînement principal via un automate. Si l"intensité du moteur principal augmente, le bac ralentit automatiquement pour éviter tout étouffement.
L’importance des alliages résistants à l’usure dicte votre programme d’entretien. Le traitement des composés PP chargés abrasifs détruit rapidement les lames en acier standard. Recherchez des revêtements en carbure de tungstène, des alliages durcis spécialisés ou des doublures d"usure remplaçables. Ces matériaux prolongent considérablement la durée de vie de la lame et maintiennent un tranchant tranchant plus longtemps. De plus, exigez des mécanismes micrométriques d’ajustement des écarts. Cela permet un contrôle précis de la taille des particules. Les meilleurs systèmes permettent aux opérateurs d"ajuster l"écart de meulage de l"extérieur à l"aide d"un cadran calibré sans nécessiter l"arrêt de la machine ni l"ouverture du boîtier.
Évaluez les machines offrant des systèmes de refroidissement double. Les meilleures configurations combinent des chambres de broyage à chemise d’eau avec un refroidissement par air induit. Cela élimine simultanément la chaleur des composants métalliques et du matériau. La surveillance automatisée de la température est une exigence stricte. Les thermocouples doivent être reliés directement aux commandes de débit d"alimentation. Si la température de la chambre atteint un pic à proximité du point de ramollissement du polymère, le système limite automatiquement l"alimentation. Cette limitation automatique empêche complètement les événements de fusion, protégeant ainsi l"équipement des erreurs de l"opérateur.
Des tamis rotatifs ou vibrants intégrés déterminent la qualité finale de votre poudre. Le tamis sépare la poudre acceptable des particules surdimensionnées. Les systèmes de transport pneumatique sont essentiels pour le transport de matériaux. Ils extraient le matériau broyé de la chambre, le refroidissent pendant le transport et le livrent au tamis. Ils renvoient également automatiquement les particules surdimensionnées vers la chambre de broyage. Ce système en boucle fermée fonctionne sans intervention manuelle. Il garantit que 100 % de votre production répond aux spécifications exactes en microns requises par vos clients.
Comprendre les coûts cachés d’exploitation d’une ligne de pulvérisation garantit une rentabilité à long terme. Le prix d’achat initial ne représente qu’une fraction de l’investissement total. Vous devez tenir compte de la consommation d’énergie, des temps d’arrêt pour maintenance et des remplacements d’outils. La mise en œuvre de stratégies strictes d’atténuation des risques protège vos marges. Une bonne planification des installations garantit que l"équipement offre une valeur constante plutôt que des problèmes opérationnels constants.
Une granulation appropriée en amont est une condition préalable stricte pour un broyage efficace. Vous devez obtenir un rebroyage uniforme de 8 à 10 mm avant que le matériau n"entre dans le pulvérisateur. L"alimentation en morceaux surdimensionnés ou irréguliers détruit les pales du pulvérisateur, provoque de graves pics de puissance et endommage les roulements du rotor. Le pulvérisateur est conçu pour une réduction fine de la taille et non pour un concassage primaire. Investir en amont dans un granulateur de haute qualité protège votre investissement de pulvérisation et garantit un débit stable et prévisible.
La relation entre la taille du micron cible et la consommation d’énergie est non linéaire. Une poudre plus fine nécessite exponentiellement plus de puissance pour être produite. Pousser une machine pour produire de la poudre de 200 microns réduira votre débit de plus de moitié par rapport à la production de poudre de 500 microns. Vous devez optimiser l’efficacité du moteur pour contrôler les coûts des services publics. Implémentez des entraînements à fréquence variable (VFD) sur les moteurs principaux et les ventilateurs de tirage. Les VFD ajustent la consommation électrique en fonction de la charge réelle, ce qui permet d"économiser des coûts énergétiques importants au fil du temps et de réduire les contraintes mécaniques lors du démarrage.
Prévoyez avec précision le cycle de vie des disques abrasifs et des pales turbo en fonction de votre flux de matériaux. Basez vos prédictions sur la dureté et l’abrasivité du matériau. Le traitement du PP chargé de verre nécessitera des remplacements de lames dix fois plus rapides que le PE pur. Évaluez la conception de la machine en termes d’accessibilité. Recherchez des boîtiers divisés à ouverture rapide et des portes battantes. Ces conceptions permettent un nettoyage rapide, des changements de couleur rapides et des échanges rapides de lames. Les chambres difficiles d’accès entraînent des temps d’arrêt inacceptables pour la maintenance et une augmentation des coûts de main-d’œuvre.
L’atténuation des risques liés aux poussières combustibles est une nécessité absolue dans la production de poudre. La fine poudre de plastique en suspension dans l’air crée des environnements hautement explosifs. Les dépoussiéreurs standards sont insuffisants et dangereux. Vous devez mettre en place une ventilation anti-explosion conforme ATEX sur toutes les unités de filtration et silos. Installez des vannes rotatives pour isoler les zones d"explosion et empêcher la propagation des flammes. Utilisez des systèmes de filtration cyclonique à haute efficacité pour capturer les fines volatiles en toute sécurité avant qu’elles n’atteignent le dépoussiéreur à manches. Le non-respect des normes de sécurité en matière de poussière expose votre installation et votre personnel à un risque extrême de déflagration catastrophique.
Pour garantir une mise en œuvre réussie et maximiser la durée de vie opérationnelle de votre équipement de réduction de taille, exécutez les étapes suivantes :
R : Oui, mais cela nécessite des ajustements opérationnels importants. Vous devez modifier l"écart de broyage, ajuster la vitesse du rotor et modifier les paramètres de refroidissement. Le traitement du PE nécessite un contrôle strict de la température pour éviter la fusion, tandis que le PP nécessite une gestion des forces d"impact. L’utilisation de paramètres identiques pour les deux matériaux entraînera une mauvaise qualité de poudre ou des bourrages de machine.
R : La distribution granulométrique idéale pour le rotomoulage se situe généralement entre 300 et 500 microns. La poudre doit également posséder une morphologie fortement sphérique. Cela garantit une excellente fluidité à sec, permettant au plastique de recouvrir uniformément l’intérieur du moule sans laisser de trous d’épingle ou de défauts de surface.
R : Empêcher la fusion par fusion nécessite une gestion thermique intégrée. Vous devez utiliser des chambres de broyage à chemise d"eau et un refroidissement par air à grand volume. De plus, installez des capteurs de température automatisés liés à l’alimentation en matériaux. Si la température interne s"approche du point de ramollissement du polymère, le système doit automatiquement réduire le débit d"alimentation.
R : Un granulateur en plastique effectue une réduction de taille primaire, coupant les grosses pièces en plastique en flocons rigides de 8 à 10 mm. Un pulvérisateur en plastique effectue une réduction de taille secondaire, en broyant ces flocons de 8 à 10 mm en une poudre fine de moins de 1 000 microns. Les granulateurs utilisent des couteaux émoussés, tandis que les pulvérisateurs utilisent des disques de friction à grande vitesse ou des rotors turbo.
R : Oui, le formulaire de saisie affecte considérablement le processus. Le rebroyé rigide s"écoule facilement à travers les goulottes par gravité et maintient une charge moteur constante. Les flocons de film légers se jettent dans les trémies standard et provoquent des vagues. Le traitement des flocons de film nécessite des vis à alimentation forcée spécialisées pour maintenir un débit constant.
R : La dureté naturelle du polymère provoque une usure standard, mais les charges abrasives détruisent rapidement les lames. Le traitement du PE ou du PP pur permet de longs cycles de vie des outils. Cependant, le traitement du PP chargé de fibres de verre ou de talc agit comme du papier de verre à l"intérieur de la chambre. Vous devez utiliser des lames recouvertes de carbure de tungstène pour résister aux composés abrasifs.
R : La pulvérisation cryogénique est nécessaire lors du traitement de polymères présentant des indices de fluidité en fusion extrêmement élevés ou une élasticité élevée qui ne peuvent pas être broyés à température ambiante. L"azote liquide fragilise le plastique, empêchant ainsi sa dégradation thermique. Il n"est utilisé que lorsque les coûts d"exploitation élevés sont justifiés par des exigences de qualité strictes.


